پرداختکاری فلزات
پرداختکاری فلزات (Metal Finishing & Polishing) مجموعهای از فرآیندهای دقیق متالورژیکی و مکانیکی، شیمیایی و الکتروشیمیایی است که به منظور کاهش زبری سطح (Ra)، حذف پلیسهها، خطوط جوشکاری، اکسیدهای حرارتی و دستیابی به سطحی کاملاً صاف، مات یا آینهای (Mirror Finish) بر روی قطعات فلزی اجرا میشود. این فرآیند پایهایترین مرحله پیشنیاز در انواع پوششدهی سطحی مانند کارگاه آبکاری فلزات و سامانههای پوشش پودری الکترواستاتیک محسوب میشود؛ زیرا هرگونه عیب میکرونی زیرلایه، کیفیت چسبندگی و جلای لایه نهایی را مستقیماً تخریب میکند.
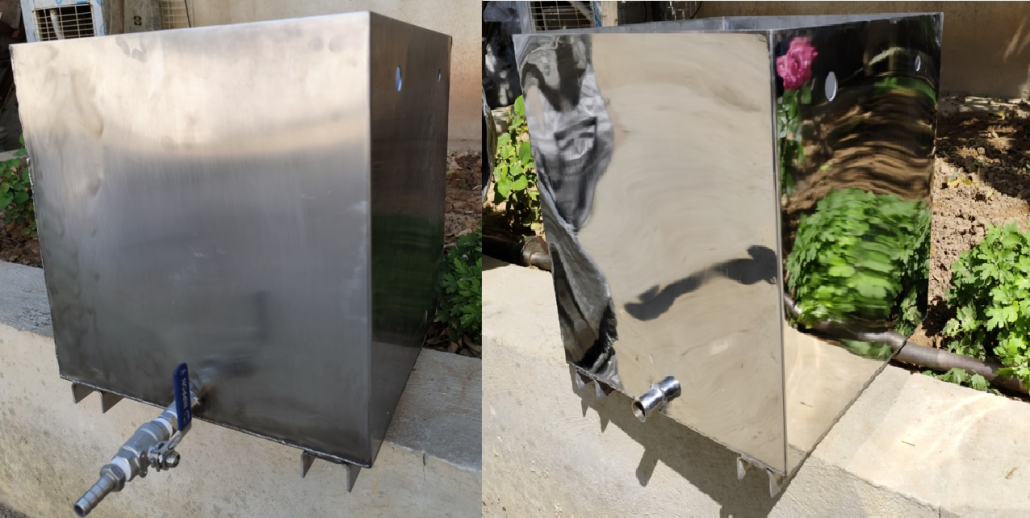
مفهوم پرداختکاری فلزات و تریبولوژی سایش در مهندسی سطح
در مهندسی سطح، فرآیند پرداختکاری تنها با هدف ایجاد درخشش ظاهری انجام نمیشود، بلکه به عنوان یک علم تریبولوژیکی دقیق، تغییر شکل پلاستیک در لایههای سطحی فلز و برادهبرداری میکرونی کنترلشده را شامل میشود. هنگامی که یک قطعه فلزی از مسیر ریختهگری، اکستروژن، ماشینکاری CNC، برش لیزر یا جوشکاری خارج میشود، سطحی پر از قلهها و درههای میکروسکوپی (زبری سطح یا Surface Roughness) دارد. پارامترهای تبیینکننده کیفیت سطح شامل Ra (میانگین انحراف حسابی زبری سطح)، Rz (فاصله عمودی بین بالاترین قله و عمیقترین دره) و Rmax هستند که رفتار قطعه را در برابر سایش، آببندی، خستگی و چسبندگی پوشش تعیین میکنند.
در عملیات سایش اولیه (Rough Grinding)، برادهبرداری تهاجمی به وسیله ذرات ساینده سخت با دانهبندی درشت (مانند ذرات اکسید آلومینیوم ذوبشده یا سیلیکون کارباید با گرید ۶۰ تا ۱۲۰) انجام میشود تا ناهمواریهای بزرگ، ناپیوستگیهای جوشکاری، زنگارها و پوستههای اکسیدی ریختهگری برداشته شوند. با پیشرفت مراحل و استفاده از سنبادههای دانهریزتر (گرید ۲۲۰ تا ۶۰۰) و در نهایت صیقلکاری با چرخهای نمدی یا پارچهای به همراه ترکیبات ساینده چرب (روغنها، واکسها و صابونهای صنعتی)، قلههای میکرونی جریان مومسانی پیدا کرده و درهها را پر میکنند که اصطلاحاً به تشکیل لایه بایلبی (Beilby Layer) میانجامد. این لایه ساختاری متراکمتر و نیمهبلورین دارد که تنشهای فشاری پسماند ایجاد کرده و مقاومت به خستگی مکانیکی (Fatigue Resistance) و پایداری ضدخوردگی قطعه را در محیطهای اتمسفری تا چندین برابر ارتقا میدهد.
نقش حیاتی پرداختکاری در کیفیت پوششهای آبکاری و رنگ کوره ای
یکی از بنیادینترین اصول در خطوط پوششدهی این است که لایههای آبکاری گالوانیک و لایههای پلیمری قادر به پر کردن عیوب فیزیکی زیرلایه نیستند؛ بلکه دقیقاً توپوگرافی بستر را دنبال کرده و خطوط، شیارها و حفرههای میکرونی را تشدید میکنند. به عنوان مثال، در اجرای پوششهای تخصصی مانند آبکاری صنعتی و همچنین آبکاری کروم سخت بر روی شفتها، پیستونها و سیلندرهای هیدرولیک، اگر زبری سطح پیش از آبکاری به Ra کمتر از ۰.۲ میکرون نرسد، پوشش کروم سخت دارای ریزترکهای عمیق شده و در اثر سایش پیستونها، کاسهنمدها سریعاً پاره میشوند و نشتی روغن پدید میآید.
همین رویکرد در پوششهای مدرن پلیمری حاکم است. اعمال رنگ کوره ای و سامانه ذرات الکترواستاتیک رنگ پودری روی سطوح فلزی نیازمند تمیزی متالورژیکی و یکنواختی فیزیکی کامل است. برادههای معلق، زائدههای ناشی از جوشکاری، گردههای پاشش مذاب (Spatter) و چربیهای سینتر شده که با شستشوی معمولی چربیگیری حذف نمیشوند، تنها در ایستگاه پرداختکاری مکانیکی به صورت پایهای ریشهکن میگردند و چسبندگی مکانیکی (Mechanical Interlocking) رنگ را تضمین میکنند.
نیاز به پرداختکاری صنعتی و پولیش قطعات فلزی با استاندارد بالا دارید؟
کارگاه رنگین پوشش مجهز به ایستگاههای سنباده نواری مداوم، گیلانسهای چندمرحلهای اتوماتیک، پولیش شیمیایی و الکتروپولیش تخصصی قطعات استیل، آهن، آلومینیوم و مس با کنترل ضخامت و زبری سطح Ra زیر ۰.۱ میکرون است.
مراحل گامبهگام پرداختکاری مکانیکی با گیلانس و نوار سنباده
پرداختکاری مکانیکی متداولترین و تطبیقپذیرترین روش صافکاری فلزات است که طی چند مرحله متوالی و با کاهش گامبهگام زبری ذرات ساینده صورت میپذیرد:
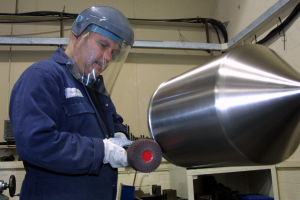
- سمبادهکاری نواری و خشکهکاری (Belt Grinding): در گام نخست، از دستگاههای تسمهای با سنبادههای سرامیکی، زیرکونیا یا آلومینا با دانهبندی خشن (P80 تا P180) استفاده میشود. هدف اصلی این بخش زدودن اضافات جوش، لبههای تیز برش، سربارههای کورهای و پلیسههای ضخیم است. در این مرحله سرعت خطی نوار سنباده باید متناسب با سختی فلز کنترل شود تا داغکردگی موضعی ساختار کریستالی را دچار دفرمگی نکند.
- نرمکاری و خطزدایی (Intermediate Polishing): در این مرحله قطعه با سنبادههای نمدی یا چرخهای سمباده نرم با گریدهای P240 تا P600 پرداخت میشود. شیارهای عمیقی که در مرحله خشنکاری ایجاد شده بودند، جای خود را به خراشهای بسیار ظریف و یکدست میدهند. در قطعات ظریف، روغن سنباده جهت کاهش اصطکاک و کنترل حرارت به کار گرفته میشود.
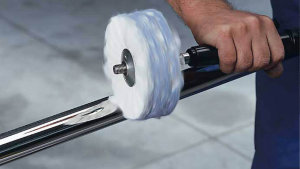
- گیلانسکاری مقدماتی و برش سطح (Buffing – Cutting Stage): در این فاز، چرخهای پارچهای کنفی ضخیم (Sisal Buff) یا کتان فشرده با سرعت دورانی بالا (۲۰۰۰ تا ۳۰۰۰ دور در دقیقه) روی دستگاه پرداخت دوطرفه به کار گرفته میشوند. این چرخها با واکسهای ساینده سخت مانند واکس پرداخت قرمز یا طوسی (حاوی ذرات آلومینا با دانهبندی کنترلشده) پوشانده میشوند تا خراشهای میکرونی به طور کامل تسطیح گردند.
- گیلانسکاری نهایی و براقکاری آینهای (Coloring / Mirror Finishing): مرحله نهایی پولیش با گیلانسهای لطیف نخی، کتان پشمی یا فلانل نرم و واکسهای پولیش بسیار ریز (واکس سبز حاوی اکسید کروم، واکس سفید و واکس آبی) انجام میشود. در این مرحله عمل برش فلز متوقف شده و با جریان مومسانی سطح، درخشندگی آینهای عمیقی پدیدار میشود که آماده ورود به خطوط آبکاری دکوراتیو میگردد.
تجهیزات، گیلانسها و ترکیبات واکس پرداختکاری
شناخت دقیق مواد مصرفی و ابزارآلات برای دستیابی به خروجی یکدست و جلوگیری از عیوب سطحی ضروری است:
- گیلانس کنفی (Sisal Buff): متشکل از الیاف خشن طبیعی گیاهی، بسیار مقاوم در برابر حرارت بالا، مخصوص برش و سنبادهکاری اولیه استیل و آهن.
- گیلانس کتان و پشمی (Cotton / Flannel Buff): لایههای پارچهای دوختهشده با تراکمهای مختلف، برای پرداخت متوسط و پرداخت نهایی قطعات برنجی، آلومینیومی و مسی.
- گیلانس چیندار یا بادی (Ventilated Buff): طراحی مواج این گیلانسها باعث مکش هوا در هنگام چرخش با دور بالا شده و از داغ شدن قطعات با دیواره نازک جلوگیری میکند.
- صابون و واکس قرمز و مشکی: حاوی آلومینا و سنبادههای قوی با پایه چربی سنگین جهت برادهبرداری اولیه فلزات سخت.
- صابون و واکس سبز (Green Rouge): غنی از اکسید کروم ریزدانه، استاندارد بینالمللی برای سوپرپولیش سطوح استنلس استیل و قطعات کرومکاری شده.
- صابون و واکس سفید و آبی: فرمولاسیون فاقد چربی مازاد با ذرات سیلیکا و تریپولی، ایجاد حداکثر بازتاب نوری بر روی برنج، برنز، مس و آلومینیوم.
پرداختکاری استیل و تفاوتهای بنیادین آن با سایر فلزات
استنلس استیل به دلیل وجود عناصر کروم و نیکل و تمایل به سختشوندگی کرنشی (Work Hardening) سریع در اثر حرارت، نیازمند متدولوژی کاملاً متمایزی است. اجرای فرآیند تخصصی پرداختکاری استیل در گریدهای ۳۰۴، ۳۱۶ و ۴۳۰ به دلیل کاربردهای دارویی، صنایع غذایی و معماری حساسیت فوقالعادهای دارد. هرگونه آلودگی سطح استیل با ابزارآلات سنباده مشترک با آهن، به انتقال ذرات آهن آزاد (Free Iron) به سطح استیل و بروز زنگزدگی نقطهای منجر خواهد شد.
در پروژههای صنعتی در جنوب کشور و به ویژه خدمات آبکاری استیل شیراز، ترکیب پولیش مکانیکی دقیق با فرآیند پسیواسیون اسیدی و الکتروپولیش، لایه اکسید کروم محافظ (Passive Film) را تا ضخامت حداکثری بازسازی میکند تا قطعه در شرایط جوی مرطوب و شور مقاوم باقی بماند.
روشهای نوین پرداختکاری: الکتروپولیش، پرداخت ارتعاشی و پولیش شیمیایی
در کنار روشهای مکانیکی دستی و نیمهاتوماتیک، فناوریهای مدرنی در مهندسی سطح فلزات گسترش یافتهاند که برای قطعات پیچیده، هندسههای داخلی و تیراژهای بالا کاربرد اختصاصی دارند:
۱. الکتروپولیش (Electropolishing): این فرآیند عکس آبکاری گالوانیک است؛ یعنی قطعه فلزی به عنوان آند در حمام الکترولیت اسیدی غوطهور شده و با اعمال جریان مستقیم کنترلشده، برآمدگیهای میکرونی سطح سریعتر از درهها در اسید حل میشوند. خروجی الکتروپولیش سطحی کاملاً هموار با زبری Ra کمتر از ۰.۰۵ میکرون و فاقد هرگونه تنش پسماند مکانیکی است که در ادوات پزشکی، راکتورهای دارویی و صنایع اپتیک حیاتی است.
۲. پرداخت ارتعاشی و تامبلینگ (Vibratory Finishing & Tumbling): برای قطعات ریز مانند اتصالات، پیچها، واشرها، چرخدندهها و قطعات دایکست، پرداختکاری دستی غیرمقرونبهصرفه است. در این فرآیند، صدها قطعه به همراه مدیاهای ساینده سرامیکی، پلاستیکی یا فولادی و ترکیبات شوینده در یک دیگ ارتعاشی (Vibratory Bowl) قرار میگیرند. ارتعاش سهبعدی دیگ باعث سایش مالشی مداوم مدیاها روی سطوح و پلیسهگیری یکنواخت تمامی گوشهها و مجاری داخلی میگردد.
۳. پولیش شیمیایی (Chemical Polishing): بدون نیاز به جریان الکتریکی، قطعه در ترکیب اسیدی فعال غوطهور میشود. سرعت انحلال قلههای میکرونی توسط بازدارندههای فاز مرزی کنترل شده و براقیت و تمیزی شیمیایی یکدستی بر روی آلیاژهای مس و آلومینیوم ایجاد میگردد.
پرداختکاری اختصاصی بر روی آهن، آلومینیوم، مس و برنج
رفتار متالورژیکی هر فلز تحت عملیات برادهبرداری و پرداخت متمایز است و تنظیم پارامترها باید با سختی و دمای ذوب آن آلیاژ همخوانی داشته باشد:
- آهن و فولادهای کربنی: در قطعات پایهای برای آمادهسازی پیش از فرآیند آبکاری آهن، حذف کامل پوسته اکسید نورد (Mill Scale) و خطوط سمباده برای ممانعت از ایجاد حباب و پوسته شدن لایههای گالوانیک ضروری است.
- آلومینیوم و آلیاژهای سبک: آلومینیوم فلزی نرم با نقطه ذوب پایین است که در حین پرداخت تمایل به ماسیدن روی چرخ سنباده دارد. جهت آمادهسازی برای آبکاری آلومینیوم یا آندایزینگ، باید از واکسهای چرب خنککننده و سنبادههای دانهریز سیلیکون کارباید استفاده شود تا اثر سوختگی سطحی و خطوط کششی ایجاد نشود.
- مس و برنج: مس به دلیل داکتیلیته بالا سریعاً صیقلی میشود اما در برابر خط افتادن بسیار آسیبپذیر است. در فرآیندهای تزئینی و صنعتی آمادهسازی برای آبکاری مس، گیلانسهای نرم کتان با ترکیبات تریپولی براقیت درخشانی بدون از دست رفتن ابعاد دقیق پدید میآورند.
- پوششهای پیشرفته الکترولس و فورتیک: قطعاتی که تحت فرآیند آبکاری نیکل الکترولس یا سیستمهای حفاظتی لاک کاتیونی و آبکاری فلزات تزئینی قرار میگیرند، نیازمند شستشوی اولتراسونیک بقایای واکس پولیش پس از مرحله پرداخت هستند تا هیچ ماده چربی مانع رسوب الکتروشیمیایی نگردد.
استانداردهای بینالمللی و کنترل کیفیت زبری سطح در پرداختکاری
در پروژههای دقیق مهندسی و بازرسیهای صنعتی، کنترل کیفیت سطح پرداختشده بر مبنای استانداردهای معتبر جهانی پایش میشود:
- استاندارد ISO ۱۳۰۲: تعیینکننده علائم گرافیکی و نحوه نشان دادن وضعیت زبری سطح در نقشههای مهندسی و ساخت قطعات مکانیکی.
- استاندارد DIN EN ISO ۴۲۸۷: تدوینکننده تعاریف ریاضی، طول موجهای فیلتر کاتآف (Cut-off Length) و روشهای ارزیابی پارامترهای Ra، Rz و Rq با سوزن پراب پروفیلومتر.
- استاندارد ASTM B600: پروتکلهای استاندارد تمیزکاری، اسیدشویی و آمادهسازی سطح پیش از پرداختکاری قطعات تیتانیومی و سوپرآلیاژها.
- استاندارد ASME B46.۱: استاندارد مرجع ایالات متحده برای طبقهبندی بافت سطح (Surface Texture)، راستای خطوط سایش (Lay) و ارزیابی عیوب سطحی.
جدول مقایسه روشهای مختلف پرداختکاری صنعتی فلزات
انتخاب تکنیک بهینه پرداختکاری مستلزم سنجش پارامترهای فنی از قبیل زبری سطح مورد نیاز، پیچیدگی هندسی، تیراژ و هزینه تولید است:
| روش پرداختکاری | مکانیزم عملکرد | زبری سطح حاصله (Ra) | متریالهای سازگار | مزیت اصلی | محدودیت اصلی |
|---|---|---|---|---|---|
| سنباده نواری و گیلانس دستی | سایش مکانیکی با ذرات آلومینا و واکس | ۰.۱ تا ۰.۸ میکرون | کلیه فلزات (استیل، برنج، آهن، مس) | انعطافپذیری فوقالعاده برای قطعات حجیم | وابستگی به مهارت اپراتور و هزینه کارگری |
| الکتروپولیش (شیمیایی-الکتریکی) | انحلال آندی قلههای میکرونی در حمام اسید | ۰.۰۳ تا ۰.۱۵ میکرون | استنلس استیل، تیتانیوم، نیکل، آلومینیوم | حذف تنش پسماند و غیرفعالسازی سطح ضدخوردگی | هزینه بالای راهاندازی و پسماند شیمیایی |
| پرداخت ارتعاشی (تامبلینگ) | برخورد سایشی مدیاهای سرامیکی در کاسه لرزان | ۰.۴ تا ۱.۵ میکرون | قطعات ریختهگری، اتصالات برنجی، زاماک | پرداخت همزمان صدها قطعه کوچک با هزینه پایین | عدم امکان دستیابی به پولیش سوپر آینهای |
| پولیش شیمیایی غوطهوری | اچینگ گزینشی در محلول اسیدی بدون برق | ۰.۲ تا ۰.۶ میکرون | آلومینیوم، آلیاژهای برنج، مس | صافکاری لولههای داخلی و زوایای غیرقابل دسترس | عمر محدود حمام و کنترل پیچیده غلظت |
| پولیش مگنتیک (پینهای مغناطیسی) | حرکت پینهای فولادی ضدزنگ در میدان مغناطیسی | ۰.۱ تا ۰.۳ میکرون | قطعات ظریف جواهرات، پزشکی و قطعات الکترونیک | پلیسهگیری و براقسازی رزوهها و سوراخهای ریز | محدودیت ابعادی و وزنی قطعه کار |
عیبیابی تخصصی خطاهای پرداختکاری و روشهای پیشگیری در کارگاه
در فرآیندهای کارگاهی، عدم تنظیم سرعت خطی، فشار نامناسب اپراتور یا انتخاب گرید اشتباه صابون پرداخت، به بروز ایرادات متالورژیکی و ظاهری بر روی سطح قطعه منجر میشود:
| عیب متالورژیکی / ظاهری | علت ریشهای در خط پرداخت | اثر مخرب بر کیفیت پوشش نهایی | دستورالعمل اقدام اصلاحی |
|---|---|---|---|
| پوست پرتقالی شدن (Orange Peel) | فشار بیش از حد قطعه روی گیلانس و داغ شدن موضعی بافت فلز | موجدار دیده شدن آبکاری نیکل-کروم و افت وضوح تصویر | کاهش فشار اعمالی، افزایش سرعت خطی و استفاده از گیلانس با تراکم کمتر |
| خطوط سمباده عمیق باقیمانده | پرش ناگهانی از گرید خشن به گرید نرم بدون فاز میانی | نمایان شدن شیارها زیر لایه رنگ یا آبکاری و تجمع زنگار | رعایت توالی سنبادهکاری متوالی (P120 -> P240 -> P400) با چرخش ۹۰ درجه جهت سایش |
| حفرهدار شدن و پیتینگ (Pitting) | آلودگی نمد پرداختکاری به برادههای خشن فلزات بیگانه | کنده شدن موضعی ذرات و ایجاد حفرات ریز با تجمع الکترولیت | تفکیک کامل چرخهای سنباده برای هر فلز و تمیزکاری مداوم با شانه گیلانس |
| سوختگی و تغییر رنگ حرارتی | اصطکاک خشک ناشی از فقدان واکس چرب و توقف روی لبهها | اکسیداسیون کریستالی، شکنندگی لبهها و عدم چسبندگی پوشش | شارژ منظم واکس خنککننده روی گیلانس و حرکت نرم قطعه کار بدون مکث |
| کدر شدن سریع پس از پرداخت | باقیماندن لایه اسیدی واکس و عدم چربیگیری فوری | کاهش درخشندگی و ماتی سطح در کمتر از چند روز پس از تحویل | شستشوی قلیایی گرم، التراسونیک و اعمال واکسهای محافظ ضدکدرشدگی |
اصول ایمنی صنعتی و مهار غبارات قابل اشتعال در سالن پرداختکاری
عملیات پرداختکاری و برادهبرداری با سرعت دورانی بالا، حجم انبوهی از ذرات معلق میکرونی فلز و الیاف پنبهای گیلانس تولید میکند. غبارات فلزاتی نظیر آلومینیوم و منیزیم به شدت آتشگیر بوده و در غلظتهای بحرانی قابلیت انفجار شدید دارند. از این رو، استقرار استانداردهای ایمنی زیر در کارگاههای مدرن الزامی است:
- سیستمهای غبارگیر مرطوب (Wet Scrubber): هوای مکیده شده از هود دستگاههای پرداختکاری آلومینیوم باید از میان مه آب عبور داده شود تا خطر احتراق گردوغبار معلق به صفر برسد.
- تجهیزات حفاظت فردی (PPE): اپراتورهای پرداختکاری ملزم به استفاده از ماسکهای تنفسی فیلتردار کربن فعال جهت ممانعت از استنشاق گازهای تبخیری صابونهای پولیش، عینکهای ایمنی ضدپلیسه و پیشبندهای چرمی نسوز هستند.
- سیستمهای اتصال به زمین (Earthing): الکتریسیته ساکن حاصل از چرخش سریع گیلانسهای پارچهای باید با اتصال ارت استاندارد تخلیه گردد تا از ایجاد جرقههای ناگهانی ممانعت به عمل آید.
پرسشهای متداول پیرامون پرداختکاری و پولیش فلزات
تفاوت اصلی بین پرداختکاری (Polishing) و صیقلکاری یا براقکاری نهایی (Buffing) چیست؟
پرداختکاری (Polishing) فرآیندی تهاجمیتر با استفاده از ذرات ساینده چسبیده به نوار یا چرخ سنباده است که با برادهبرداری کنترلشده، زبری اولیه و خطوط عمیق را رفع میکند. در نقطه مقابل، بافینگ (Buffing) با چرخهای پارچهای نرم و واکسهای بسیار لطیف انجام میگیرد که برادهبرداری بسیار ناچیزی داشته و صرفاً با جابجایی پلاستیک میکرونی قلهها، بازتاب آینهای نور را ایجاد مینماید.
چرا پیش از پوششدهی الکترواستاتیک یا آبکاری باید چربیهای واکس پرداختکاری زدوده شوند؟
واکسهای پرداختکاری حاوی اسید استئاریک، پارافین و چربیهای سنگین هستند که به عنوان بایندر ذرات ساینده عمل میکنند. اگر قطعه پس از پرداخت در وانهای چربیگیری گرم یا حمام اولتراسونیک شسته نشود، این چربیها به عنوان یک عایق دیالکتریک عمل کرده و موجب تاول زدن آبکاری یا پوستهشدن رنگ کورهای میشوند.
آیا پرداختکاری استنلس استیل مقاومت در برابر خوردگی آن را بهبود میبخشد؟
بله. حذف شیارها و حفرات میکرونی مانع تجمع املاح کلرایدی و رطوبت راکد (کاویتاسیون یا خوردگی شیاری Crevice Corrosion) میشود. همچنین در فرآیند پولیش شیمیایی و الکتروپولیش، نسبت اتمهای کروم به آهن در لایه سطحی افزایش یافته و لایه پسیو اکسید کروم یکپارچهای با مقاومت محیطی چندبرابر پدید میآید.
چگونه زبری سطح حاصل از پرداختکاری اندازهگیری و کنترل کیفیت میشود؟
کنترل کیفیت مهندسی سطح با استفاده از دستگاههای پروفیلومتر تماسی (Contact Profilometer) مجهز به سوزن الماسه، یا تداخلسنجهای اپتیکی بدون تماس (Optical Interferometer) صورت میگیرد که پارامترهای Ra، Rz و Rmax را به دقت در حد میکرومتر و نانومتر ثبت و ارائه مینمایند.
سفارش پرداختکاری و آمادهسازی صنعتی قطعات در شیراز و جنوب کشور
مجموعه صنعتی رنگین پوشش ارائهدهنده زنجیره کامل آمادهسازی سطح، پولیش آینهای، ماتکاری صنعتی، چربیگیری التراسونیک، آبکاری فلزات و رنگ الکترواستاتیک با کنترل کیفیت دقیق مهندسی و تحویل سریع قطعات در تیراژهای عمده است.