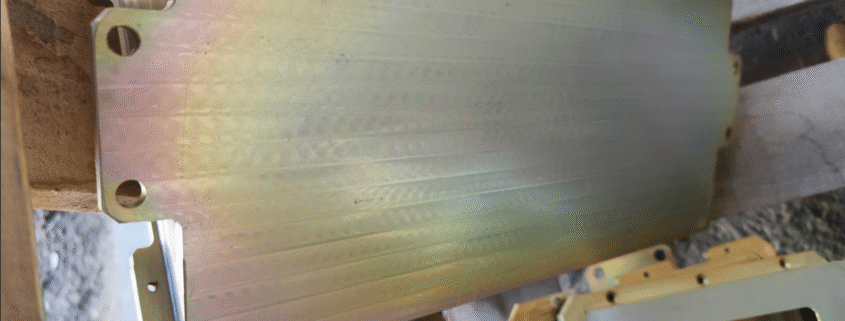
پوشش کروماته زرد
اصول مهندسی متالورژی و مکانیزم شیمیایی پسیواسیون پوشش کروماته زرد (Yellow Chromate Passivation)
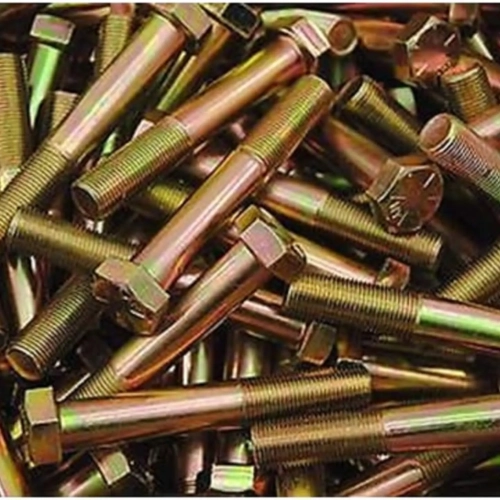
فرآیند پوشش کروماته زرد (Yellow Chromate Conversion Coating) که بر اساس استانداردهای بینالمللی ASTM B633، ASTM B201، ISO ۴۵۲۰ و در آلیاژهای آلومینیوم تحت استاندارد هوانوردی MIL-DTL-۵۵۴۱ اجرا میشود، یک لایه تبدیلی شیمیایی بسیار متراکم بر روی سطوح فلز روی (گالوانیزه) یا آلومینیوم ایجاد میکند. این فرآیند با غوطهوری قطعه در حمامهای اسیدی حاوی اسید کرومیک، نمکهای دیکرومات و فعالکنندههای اسیدی صورت میگیرد و ضخامتی بین ۰.۲ الی ۲.۵ میکرون بر سطح فلز تشکیل میدهد.
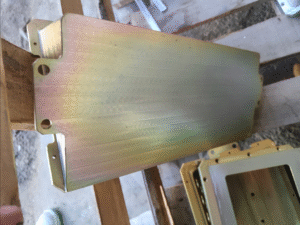
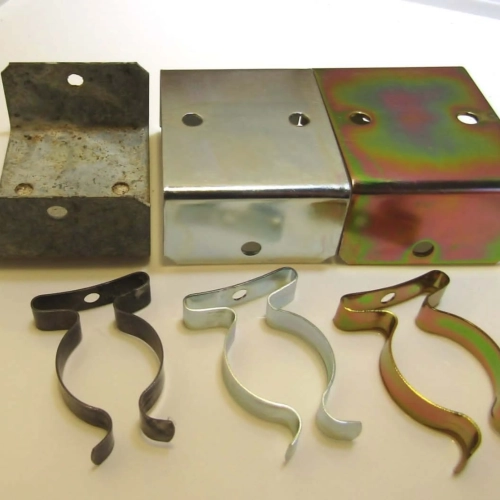
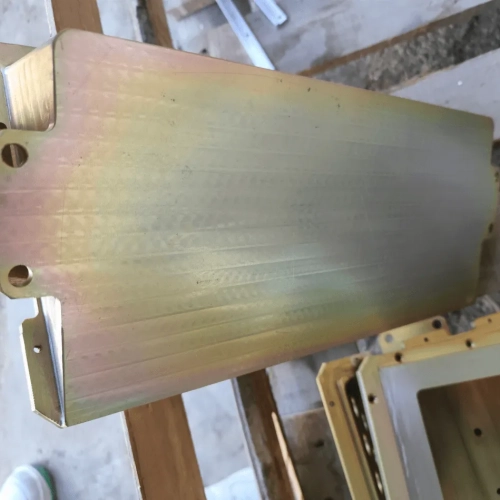
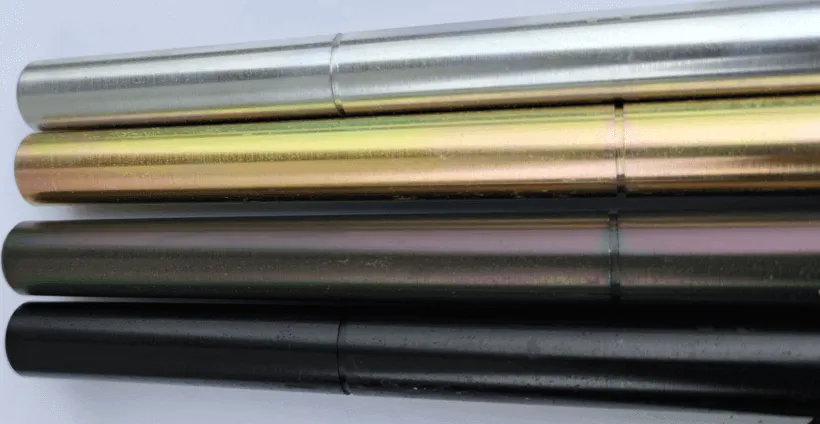
رنگ زرد طلایی با انعکاس رنگینکمانی (Iridescent) نشانه حضور ژل هیدراته کرومات روی و کروم در ساختار لایه است که پتانسیل حفاظت ضدخوردگی را تا چند برابر کروماتههای آبی و سفید ارتقا میبخشد. در خطوط تولید مجتمع صنعتی رنگین پوشش شیراز، خدمات کروماتهکاری زرد و آلوداین به عنوان پوشش نهایی مقاوم به اتمسفر و بستر فوقالعاده چسبندگی رنگ پودری در کنار خدمات آبکاری صنعتی و قطعهسازی پیشرفته ارائه میگردد.
مکانیزم سینتیکی واکنش و خاصیت خودترمیمی (Self-Healing Mechanism)
فرآیند تشکیل لایه کروماته زرد حاصل انحلال موضعی میکرونی فلز پایه (روی یا آلومینیوم) در محلول اسیدی و به دنبال آن افزایش موضعی pH در فصل مشترک فلز-محلول است. این تغییر تعادل شیمیایی باعث رسوب ژل بیشکل (آمورف) هیدروکسید کروم و کرومات روی بر سطح قطعه میشود:
برجستهترین ویژگی متالورژیکی پوشش کروماته زرد، خاصیت خودترمیمی (Self-Healing) است. در ساختار فیلم کروماته زرد، مقداری از ترکیبات کروم به صورت ترکیب محلول و فعال هیدراته حبس میمانند. در صورت ایجاد خطوخش یا خراشیدگی سطحی حین مونتاژ، یونهای متحرک کرومات در حضور رطوبت محیطی به سرعت به سمت ناحیه خراشیده مهاجرت کرده و با واکنش با روی آزاد، لایه پسیو جدیدی را سنتز میکنند که مانع از گسترش خوردگی و تشکیل شوره سفید (White Rust) میگردد.
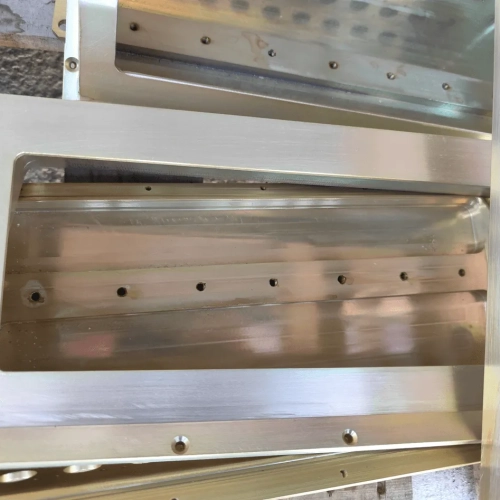
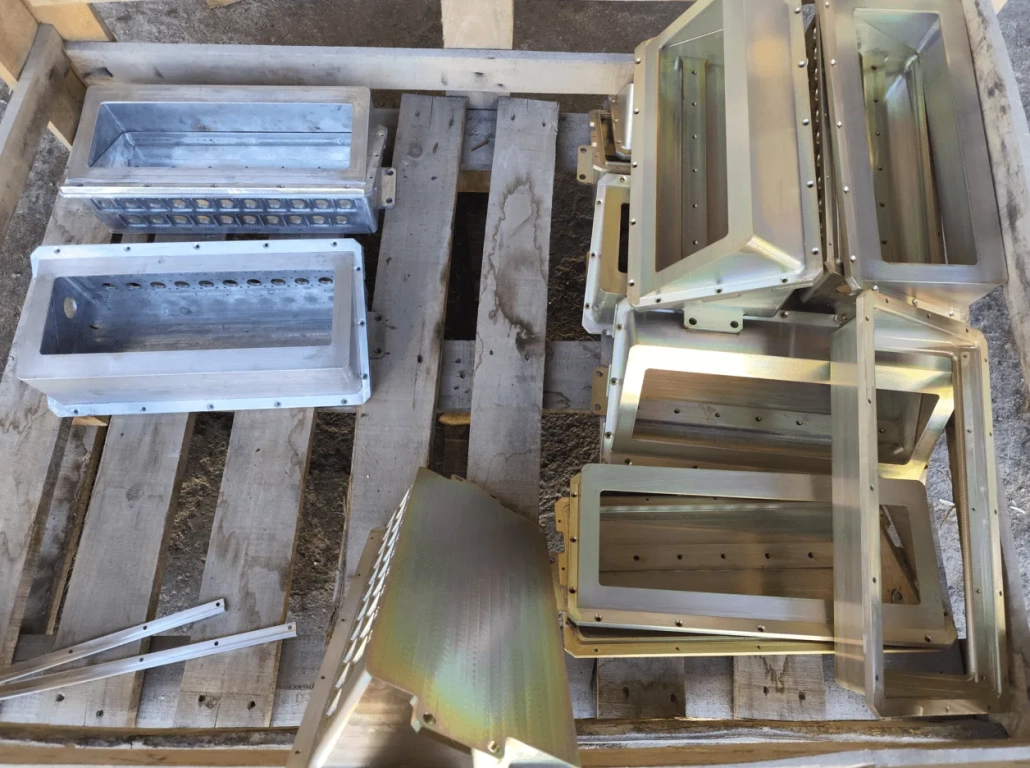
تفاوت عمده میان کروماته زرد روی و آلوداین زرد در متریال زیرلایه است؛ آلوداین (Alodine 1200S) مستقیماً روی آلیاژهای آلومینیوم اجرا شده و ضمن تأمین مقاومت به خوردگی ۳۳۶ ساعته در سالت اسپری، رسانایی الکتریکی سطحی را برای ارتینگ سامانههای پروازی مطابق با الزامات آبکاری کروم قطعات هواپیما حفظ مینماید.
جدول مقایسه جامع انواع پوششهای تبدیلی کروماته و آلوداین بر اساس استانداردها
جدول زیر مشخصات فنی، ضخامت، ظاهر و مقاومت به مهنمکی انواع پوششهای پسیواسیون را نشان میدهد:
| نوع پوشش تبدیلی | رنگ ظاهری و بافت | ضخامت نامی (میکرون) | مقاومت شوره سفید (سالت اسپری ASTM B117) | مقاومت زنگ قرمز (سالت اسپری) | استاندارد مرجع و کاربرد |
|---|---|---|---|---|---|
| کروماته زرد رنگینکمانی (Yellow Iridescent) | زرد طلایی براق با رگههای رنگینکمانی | ۰.۵ الی ۲.۰ | ۹۶ الی ۲۵۰ ساعت | ۲۵۰ تا ۵۰۰+ ساعت | ISO ۴۵۲۰ Type C / قطعات خودرو و اتصالات |
| کروماته آبی / شفاف (Clear Blue) | آبی روشن بسیار شفاف و متالیک | ۰.۱ الی ۰.۵ | ۲۴ الی ۴۸ ساعت | ۹۶ الی ۱۵۰ ساعت | ISO ۴۵۲۰ Type A / کاربردهای تزئینی |
| کروماته سبز زیتونی (Olive Drab) | سبز زیتونی مات تیره نظامی | ۱.۰ الی ۳.۰ | ۱۵۰ الی ۳۰۰ ساعت | ۴۰۰ تا ۷۰۰ ساعت | ISO ۴۵۲۰ Type D / صنایع دفاعی و تجهیزات خشن |
| کروماته مشکی (Black Passivation) | سیاه یکنواخت عمیق | ۰.۸ الی ۲.۵ | ۴۸ الی ۱۲۰ ساعت | ۲۰۰ تا ۴۰۰ ساعت | صنایع الکترونیک و ابزار دقیق نوری |
| آلوداین زرد آلومینیوم (Alodine 1200S) | طلایی کهربایی روی آلومینیوم | ۰.۴ الی ۱.۵ | ۱۶۸ الی ۳۳۶ ساعت | بستر مقاوم زیر رنگ | MIL-DTL-5541 Type I Class 1A & 3 |
سفارش خدمات پوشش کروماته زرد و آلوداین آلومینیوم در شیراز
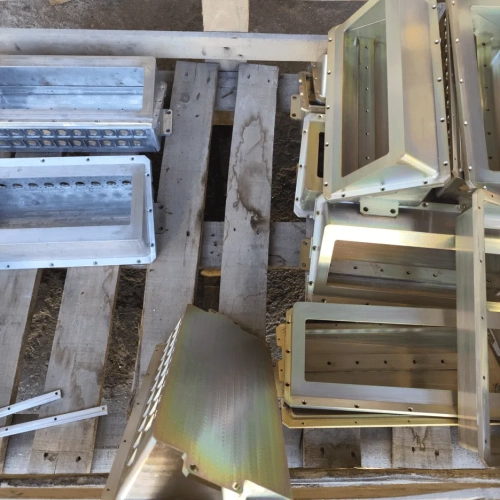
مجتمع رنگین پوشش شیراز با بهرهگیری از حوضچههای مکانیزه غوطهوری، کنترل دمای خودکار و وانهای پسیواسیون سهظرفیتی منطبق با استانداردهای بینالمللی، آماده اجرای پوشش کروماته زرد و طلایی برای قطعات خودرویی، اتصالات و سازههای آلومینیومی در سراسر کشور است.
پارامترهای فرآیندی حمام کروماته: کنترل pH، زمان غوطهوری و دمای بحرانی خشککردن
رسیدن به ضخامت یکنواخت و مهار کدر شدن پوشش مستلزم پایش دقیق ۴ متغیر عملیاتی در خط لایهنشانی است:
- محدوده pH الکترولیت: برای کروماته زرد روی، pH حمام باید دقیقاً در بازه ۱.۶ الی ۲.۰ تثبیت شود. افزایش pH به بالای ۲.۲ نرخ واکنش را کند کرده و رنگ زرد مات و غیریکنواخت ایجاد میکند؛ در حالی که افت pH به زیر ۱.۴ باعث انحلال شدید لایه روی و نازک شدن پوشش گالوانیزه میگردد.
- زمان غوطهوری (Dipping Time): مدت زمان استاندارد تماس قطعه با محلول کروماته بین ۲۰ الی ۴۵ ثانیه است. زمانهای کمتر از ۱۵ ثانیه منجر به تشکیل لایههای ناقص و زمانهای بیش از ۶۰ ثانیه باعث ایجاد لایههای پودری و ژلاتینی سست میگردد که چسبندگی ضعیفی دارند.
- کنترل دمای حمام: دمای بهینه حمام کروماته در دمای محیط (۲۰ الی ۲۵ درجه سانتیگراد) نگهداشته میشود. حرارتهای بالاتر سرعت رسوب را غیرقابل کنترل کرده و ژل را تیره مینمایند.
- دمای بحرانی خشککردن (Crucial Drying Limit): حیاتیترین مرحله متالورژیکی پس از خروج از وان، مرحله خشککردن است. دمای خشککن نباید به هیچ عنوان از ۵۵ الی ۶۰ درجه سانتیگراد فراتر رود. حرارتهای بالای ۶۰ درجه باعث دیهیدراته شدن ساختار ژل کرومات، ایجاد ترکهای میکروسکوپی (Mud-cracking) و تبخیر آب ساختاری شده و مقاومت سالت اسپری را تا بیش از ۷۰ درصد کاهش میدهد.
فرآیندهای پشتیبان قطعات پیش از لایهنشانی با خدمات پرداختکاری فلزات، عملیات ماشینکاری دقیق در قطعه سازی در شیراز و ساخت شاسی در خدمات قطعه سازی همگامسازی شدهاند.
ماتریس پارامترهای عملیاتی وانهای کروماته زرد روی و آلوداین آلومینیوم
جدول زیر شرایط تنظیمی حمامهای صنعتی را برای تضمین کیفیت لایه نشان میدهد:
| پارامتر فرآیندی | کروماته زرد روی (گالوانیزه) | آلوداین زرد آلومینیوم (MIL-DTL-۵۵۴۱) | اثر انحراف از محدوده استاندارد |
|---|---|---|---|
| محدوده اسیدیته (pH) | ۱.۶ الی ۲.۰ | ۱.۲ الی ۱.۸ | تغییر رنگ به مات، کاهش مقاومت به خوردگی، انحلال فلز پایه |
| غلظت اسید کرومیک / نمک کروماته | ۶ الی ۱۰ g/L | ۸ الی ۱۵ g/L | تغییر فام رنگ از زرد به قهوهای یا ایجاد لایه پودری ضعیف |
| دمای عملیاتی حمام | ۲۰ الی ۲۵ درجه سانتیگراد | ۲۲ الی ۲۸ درجه سانتیگراد | تیره شدن پوشش در دمای بالا، کاهش سرعت در دمای پایین |
| زمان غوطهوری در حمام | ۲۰ الی ۴۵ ثانیه | ۳۰ الی ۱۲۰ ثانیه | پوشش ناقص در زمان کم، ایجاد لایه ضخیم شکننده در زمان زیاد |
| حداکثر دمای کوره خشککن | ۵۵ تا ۶۰ درجه سانتیگراد | حداکثر ۶۵ درجه سانتیگراد | تبخیر آب ساختاری، ترکخوردگی ژل و افت شدید سالت اسپری |
آبکاری کروماته زرد قطعات خودرو و اتصالات صنعتی با تست آزمایشگاهی
واحدهای لایهنشانی مجتمع رنگین پوشش شیراز مجهز به سیستمهای بشکهای (Barrel Plating) برای پیچ و مهرهها و وانهای بارل و آویز (Rack) برای قطعات بزرگ، آماده ارائه خدمات پسیواسیون کروماته زرد با گواهینامه معتبر تست سالت اسپری ASTM B117 هستند.
کاربردها، فلزات پایه و آزمونهای استاندارد کنترل کیفیت کروماته
پوشش کروماته زرد به عنوان سپر محافظتی در برابر شرایط جوی و رطوبت در گستره وسیعی از صنایع کاربرد دارد:
- صنایع خودروسازی: پیچ و مهرههای شاسی، براکتها، اتصالات ترمز، لولههای هیدرولیک فرمان و بستهای فلزی موتور که تحت پاشش آب، نمکهای جادهای و لجن قرار دارند در بخش آبکاری قطعات خودرو پوششدهی میشوند.
- کابینتهای فلزی و سازههای برقی: تابلوهای برق فضای باز و تجهیزات مخابراتی که نیازمند چسبندگی فوقالعاده رنگ کوره ای هستند در بخش رنگ کابینت فلزی کوره ای کروماتهکاری میشوند.
- قطعات صنعتی سفارشی: یراقآلات ساختمانی، لولاها، ساپورتهای لولهکشی و قطعات ماشینی تولیدشده در ساخت قطعات صنعتی و آبکاری قطعات صنعتی.
مقایسه فنی این پوشش تبدیلی با فناوریهای سختکاری سطحی در مقالات مزایای آبکاری کروم سخت، مبانی تریبولوژی در کاربرد آبکاری کروم سخت، فرآیندهای سیلندر در آبکاری کروم سخت سیلندر، لایهنشانی هارد در آبکاری کروم سخت صنعتی و برش متریال در خدمات برش آلومینیوم به صورت تحلیلی مورد بررسی قرار گرفته است.
پرسشهای متداول مهندسی پیرامون پوشش کروماته زرد (FAQ)
۱. تفاوت مقاومت به خوردگی کروماته زرد با کروماته آبی (سفید) در سالت اسپری چقدر است؟
کروماته آبی لایهای بسیار نازک (حدود ۰.۱ تا ۰.۳ میکرون) ایجاد کرده و مقاومت آن در برابر شوره سفید معمولاً ۲۴ الی ۴۸ ساعت است. در مقابل، کروماته زرد به دلیل لایه ضخیمتر (۰.۵ الی ۲ میکرون) و حضور بیشتر کروم هیدراته فعال، حداقل ۹۶ الی ۲۵۰ ساعت مقاومت در برابر شوره سفید و بیش از ۳۰۰ الی ۵۰۰ ساعت مقاومت در برابر زنگ قرمز آهن ارائه میدهد.
۲. آیا پوششهای کروماته زرد با الزامات زیستمحیطی RoHS سازگار هستند؟
فرمولاسیونهای سنتی بر پایه کروم ششظرفیتی ($Cr^{۶+}$) بودند که در استانداردهای اروپایی RoHS و REACH محدود شدهاند. امروزه در خطوط پیشرفته مجتمع رنگین پوشش شیراز، از پسیواسیونهای نوین بر پایه کروم سهظرفیتی ($Cr^{۳+}$) به همراه نانوذرات سیلیکا و پوششهای سیلر (Sealer) ارگانیک استفاده میشود که ۱۰۰٪ منطبق با استاندارد RoHS بوده و همان مقاومت مهنمکی زرد طلایی را تأمین مینمایند.
۳. چرا دمای خشککن نباید از ۶۰ درجه سانتیگراد فراتر برود؟
لایه کروماته یک ژل هیدراته حاوی آب پیوندی است. گرمایش بالای ۶۰ درجه سانتیگراد موجب تبخیر آب ساختاری، انقباض ناگهانی و بروز ترکهای میکروسکوپی (Micro-cracking) در لایه میشود. در نتیجه این ترکها، خاصیت خودترمیمی پوشش مختل شده و نفوذپذیری یونهای کلرید به سطح روی تسریع میگردد.
۴. چه تفاوتی بین کروماته زرد گالوانیزه و آلوداین زرد آلومینیوم وجود دارد؟
کروماته زرد روی بر بستر فلز روی حاصل از گالوانیزه فولاد رسوب میکند، در حالی که آلوداین (Alodine) مستقیماً روی آلیاژهای آلومینیوم اجرا میشود. آلوداین طبق MIL-DTL-۵۵۴۱ در دو کلاس عرضه میشود: کلاس 1A برای مقاومت حداکثری به خوردگی و کلاس ۳ برای حفظ هدایت الکتریکی پایین جهت ارتینگ تجهیزات الکترونیکی و هواپیما.