
آبکاری صنعتی
مبانی الکتروشیمی، تریبولوژی و مهندسی سطح در فرآیندهای آبکاری صنعتی (Industrial Plating)
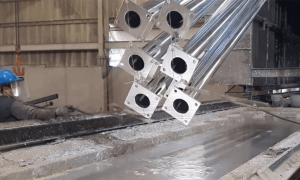
فرآیند آبکاری صنعتی که بر اساس استانداردهای بینالمللی ASTM B177، ASTM B650، ISO ۲۰۸۱ و ISO ۱۴۵۶ به عنوان لایهنشانی کنترلشده الکتروشیمیایی و شیمیایی فلزات بر روی قطعات مهندسی تعریف میشود، نقشی بنیادین در ارتقای طول عمر، مهار خوردگی و مقاومت سایشی تجهیزات ایفا میکند. در صنایع سنگین، بارهای مکانیکی متناوب، تماس مداوم با سیالات اسیدی و قلیایی، و حرارتهای عملیاتی بالا باعث زوال سریع آلیاژهای پایه میگردد؛ لایهنشانی تخصصی فلزات با کنترل ضخامت از ۵ میکرون تا فراتر از ۱۰۰۰ میکرون، خواص سطحی قطعه را مستقل از خواص بالک و متالورژی مغز آن بازطراحی مینماید.
در مجتمع صنعتی رنگین پوشش شیراز، خطوط آبکاری پیوسته مجهز به وانهای الکترولیت مکانیزه، جریانهای یکسوکننده دقیق ترانسفورماتوری و سیستمهای تصفیه پساب شیمیایی، طیف جامعی از پوششها را برای صنایع نفت، گاز، پتروشیمی، خودرو، معدن و ماشینسازی جنوب کشور اجرا مینمایند. این خدمات در هماهنگی مستقیم با واحدهای آبکاری قطعات صنعتی و فرآیندهای بازسازی ابعادی به کار گرفته میشوند.
اصول بنیادین آبکاری الکتروشیمیایی و قوانین ترمودینامیکی رسوب فارادی
مکانیزم اصلی در آبکاری صنعتی (Electroplating)، قانون اول و دوم الکترولیز فارادی است که بیان میدارد جرم فلز رسوبکرده بر روی کاتد مستقیماً با مقدار بار الکتریکی عبوری، وزن اتمی فلز و عکس ظرفیت شیمیایی یون متناسب است:
در این رابطه، $m$ جرم رسوب، $I$ شدت جریان بر حسب آمپر، $t$ زمان رسوبدهی بر حسب ثانیه، $M$ جرم مولی عنصر، $z$ ظرفیت یونی کاتیون در حمام و $F$ ثابت فارادی (۹۶,۴۸۵ کولن بر مول) است. راندمان جریان کاتدی بسته به نوع فرآیند از ۱۲ تا ۱۵ درصد در آبکاری کروم سخت تا بیش از ۹۵ درصد در وانهای اسیدی مس و روی متغیر است؛ تفاوت باقیمانده انرژی صرف تجزیه آب و آزادسازی گاز هیدروژن میگردد که مدیریت و خروج آن ضامن مهار پدیده خطرناک تردی هیدروژنی (Hydrogen Embrittlement) در فولادهای کششی پرمقاومت خواهد بود.
دستهبندی جامع پوششهای آبکاری صنعتی و خواص متالورژیکی
انتخاب نوع پوشش تابع نوع بارگذاری مکانیکی، محیط خورنده و رسانایی الکتریکی قطعه است. در ادامه، هفت رده اصلی پوششهای صنعتی با استانداردهای مرجع تشریح شدهاند:
۱. آبکاری کروم سخت صنعتی (Hard Chromium Plating)
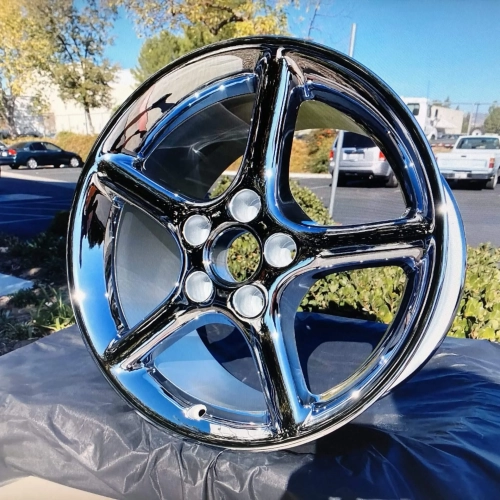
پوشش کروم سخت که طبق استاندارد ASTM B177 اجرا میگردد، دارای ساختار کریستالی مکعبی متراکم (BCC) و سختی بین ۶۸ تا ۷۲ راکول سی (۸۵۰ الی ۱۱۵۰ HV) است. ضریب اصطکاک لغزشی بسیار پایین (کمتر از ۰.۱۵) و پایداری حرارتی تا ۴۵۰ درجه سانتیگراد، این فرآیند را به انتخاب اول در میلجکها، غلتکهای نورد، قالبهای تزریق پلاستیک و بوشهای موتور تبدیل کرده است. جزئیات ابعادی و پارامترهای حمام در صفحه آبکاری کروم سخت صنعتی و شرایط پوششدهی شفتها در آبکاری کروم سخت سیلندر مدون شده است.
۲. آبکاری نیکل و نیکل-کروم تزیینی-مهندسی
پوشش نیکل الکترولیتی بر پایه حمام واتس (Watts Bath) یا سولفامات نیکل رسوب میکند. نیکل دارای ساختار بلوری FCC، انعطافپذیری عالی و مقاومت چشمگیر در برابر اسیدهای آلی و محیطهای دریایی است. در سیستمهای دوبل نیکل، اعمال یک لایه نیکل نیمهبراق (فاقد گوگرد) و یک لایه نیکل براق (حاوی گوگرد) یک پیل گالوانیک محافظ ایجاد میکند که خوردگی را به صورت افقی هدایت کرده و از رسیدن زنگزدگی به سطح فولاد جلوگیری مینماید. مقایسه این پوششها با سایر فناوریهای سختکاری در مزایای آبکاری کروم سخت تبیین گردیده است.
۳. پوشش نیکل الکترولس (Electroless Nickel Plating – ENP)
نیکل الکترولس فرآیندی کاملاً شیمیایی بدون نیاز به اعمال جریان الکتریسیته خارجی است که بر مبنای واکنش کاتالیزوری هیپوفسفیت سدیم طبق ASTM B733 صورت میگیرد. ویژگی منحصربهفرد این پوشش، توزیع ضخامت ۱۰۰٪ یکنواخت در تمام حفرهها، رزوههای داخلی و زوایای تند قطعه است؛ امری که در هیچیک از روشهای الکترولیتی به دلیل اثر قفس فارادی میسر نیست. آلیاژ نیکل-فسفر (با فسفر بالای ۱۰٪) مقاومت به خوردگی فوقالعادهای در برابر گاز ترش H2S و CO2 چاههای نفتی فراهم ساخته و سختی آن پس از عملیات حرارتی پخت در ۴۰۰ درجه سانتیگراد به ۱۰۰۰ HV ارتقا مییابد.
۴. آبکاری گالوانیزه (روی) و حفاظت فداشونده
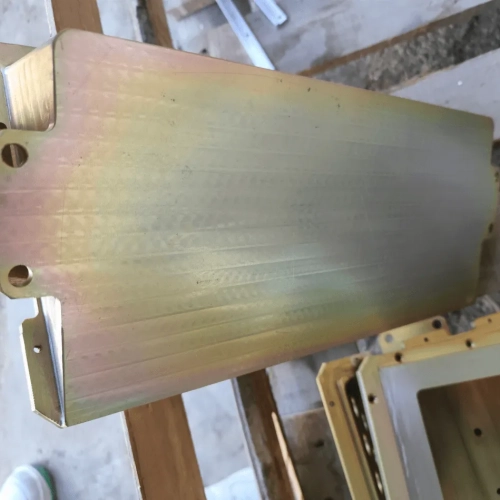
پوشش روی (Zinc Plating) که طبق استاندارد ISO ۲۰۸۱ اجرا میشود، با مکانیزم حفاظت فداشونده آندی از فولاد محافظت میکند. پتانسیل اکسیداسیون روی نسبت به آهن منفیتر است (۰.۷۶- ولت در برابر ۰.۴۴- ولت)؛ بنابراین در صورت ایجاد هرگونه خراش یا آسیب سطحی، فلز روی فدا شده و از خوردگی مغز فولاد ممانعت میورزد. جهت افزایش ماندگاری در آزمون سالت اسپری، پوشش روی بلافاصله در وانهای کروماته سه ظرفیتی غیرسمی پسیو میشود. راهنمای کاربردی این پوششها در مقاله پوشش کروماته زرد در دسترس است.
۵. آبکاری مس و آلیاژهای برنجی
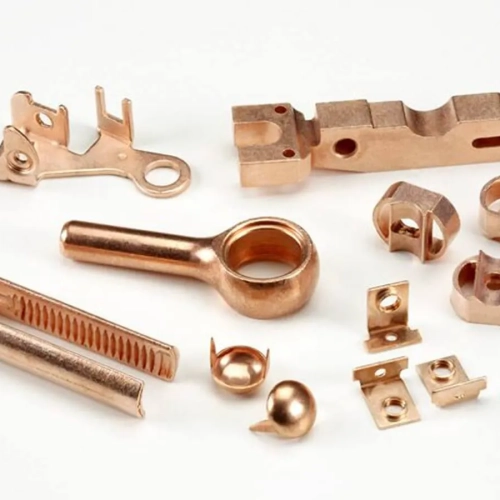
مس به عنوان یکی از رساناترین فلزات مهندسی، نقشی حیاتی به عنوان لایه آستر (Undercoat) در سیستمهای آبکاری چندلایه ایفا میکند. اعمال پوشش مس سیانیدی یا پیروفسفاتی بر روی زیرلایههای چدن، زاماک و فولاد، چسبندگی اتمی لایههای بعدی نیکل و کروم را تضمین کرده و هدایت الکتریکی قطعات جریانبالا را فراهم میسازد.
۶. آبکاری قلع صنعتی (Tin Plating)
پوشش قلع طبق استاندارد ASTM B545 به دلیل غیرسمی بودن، نرمی ساختار و خاصیت روانکاری ذاتی، در صنایع غذایی و بستهبندی و همچنین به دلیل لحیمپذیری فوقالعاده در باسبارها و پایانههای سوئیچگیرهای برق فشار قوی به کار گرفته میشود.
۷. پوششهای تبدیل شیمیایی و آندایزینگ آلومینیوم
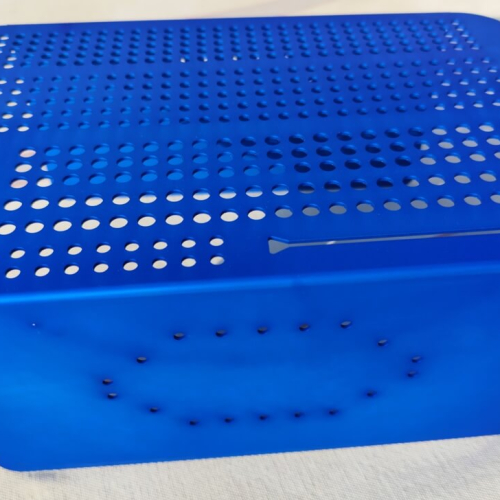
فرآیندهای آندایزینگ اسید سولفوریکی (Hard Anodizing) طبق استاندارد MIL-A-۸۶۲۵ نوع ۳، با تبدیل الکتروشیمیایی سطح آلومینیوم به اکسید متخلخل ($Al_2O_3$)، سختی سطحی فراتر از ۵۰۰ ویکرز و عایقبندی دیالکتریک ایجاد مینمایند. این خدمات در تجهیزات ناوبری و پروازی در بخش آبکاری کروم قطعات هواپیما تشریح شده است.
جدول جامع مقایسه فنی و متالورژیکی فرآیندهای آبکاری صنعتی
جدول زیر مقایسه کمّی خواص فیزیکی، ضخامت، سختی و استانداردهای مرجع بینالمللی را برای انتخاب دقیق مهندسی نشان میدهد:
| نوع فرآیند آبکاری صنعتی | مکانیزم رسوبدهی و الکترولیت | ضخامت استاندارد (میکرون) | سختی سطحی (ویکرز HV) | مقاومت به مهنمکی (ASTM B117) | استاندارد بینالمللی مرجع |
|---|---|---|---|---|---|
| کروم سخت صنعتی (Hard Chrome) | الکترولیتی، اسید کرومیک و کاتالیزور سولفات ۱۰۰:۱ | ۲۵ الی ۱۰۰۰+ | ۸۵۰ تا ۱۱۵۰ HV (۶۸ HRC) | ۱۵۰ تا ۵۰۰+ ساعت | ASTM B177 / ISO 6158 |
| نیکل الکترولس پرفسفر (ENP) | احیای شیمیایی بدون جریان، هیپوفسفیت سدیم | ۱۰ الی ۷۵ | ۵۰۰ تا ۱۰۰۰ HV (پس از پخت) | ۵۰۰ تا ۱۰۰۰+ ساعت | ASTM B733 / ISO 4527 |
| نیکل الکترولیتی مهندسی (Watts) | الکترولیتی، سولفات نیکل، کلرید و اسید بوریک | ۱۵ الی ۱۰۰ | ۲۰۰ تا ۴۵۰ HV | ۹۶ تا ۲۴۰ ساعت | ASTM B689 / ISO 1456 |
| گالوانیزه روی با پسیواسیون کروماته | الکترولیتی، حمام اسیدی کلریدی یا قلیایی بدون سیانید | ۸ الی ۲۵ | ۸۰ تا ۱۲۰ HV | ۷۲ تا ۳۶۰ ساعت (پسیو رنگین) | ISO 2081 / ASTM B633 |
| مس اسیدی و سیانیدی (Copper) | الکترولیتی، سولفات مس یا سیانید سدیم جهت آستر | ۵ الی ۵۰ | ۱۰۰ تا ۱۶۰ HV | نیازمند لایه محافظ رویی | ASTM B734 / MIL-C-14550 |
| آندایزینگ سخت آلومینیوم (Hard Anodize) | الکتروشیمیایی آندی در اسید سولفوریک در دمای صفر درجه | ۲۵ الی ۶۰ | ۴۰۰ تا ۵۵۰ HV | ۳۳۶ تا ۱۰۰۰ ساعت (سیلشده) | MIL-A-8625 Type III |
مشاوره فنی، انتخاب پوشش و استعلام خدمات آبکاری صنعتی در شیراز
مجتمع رنگین پوشش شیراز با بیش از دو دهه تجربه در زمینه مهندسی سطح، آزمونهای ضخامتسنجی XRF و کوانتومتری متالورژی، آماده ارائه خدمات تخصصی پوششدهی فلزات بر اساس استانداردهای بینالمللی ASTM و ISO در جنوب کشور است.
پروتکل آمادهسازی سطح فلزات پایه: کلید پیوند اتمی و عدم تاولزدگی پوشش
بیش از ۸۰ درصد عیوب ظاهری و کندگی لایههای آبکاری ناشی از آمادهسازی غیراصولی سطح قطعه است. زنجیره آمادهسازی پیش از ورود به وان آبکاری شامل ۵ گام اساسی است:
- چربیزدایی گرم التراسونیک (Ultrasonic Degreasing): استفاده از ترکیبات قلیایی ملایم در دمای ۶۰ تا ۷۰ درجه سانتیگراد همراه با امواج فراصوت ۲۸ کیلوهرتز جهت انحلال روغنهای سوخته و گریس از ریزمنافذ فلز پایه.
- چربیگیری الکترولیتی (Electro-cleaning): اعمال جریان آندی یا کاتدی در حمامهای هیدروکسید پتاسیم؛ حبابهای متراکم گاز اکسیژن و هیدروژن سطح فلز را مانند سنبادهای میکروسکوپی پاکسازی مینمایند.
- اسیدشویی فعالساز (Acid Pickling): غوطهوری در اسید کلریدریک ۱۰٪ یا اسید سولفوریک ۵٪ جهت حذف زنگزدگیها و پوستههای اکسیدی بدون هجوم شیمیایی به ابعاد دقیق قطعه.
- دیاسکاتینگ و اچینگ انتخابی (De-smutting & Etch): برای آلیاژهای آلومینیوم و چدن، حذف رسوبات دوده و کربن آزاد پیش از آبکاری ضروری است. در آلومینیوم از فرآیند زینکاته دو مرحلهای (Double Zincate) طبق ASTM B253 جهت ایجاد آستر فعال روی استفاده میشود.
- شستشوی آبشاری معکوس (Counter-Current Rinsing): شستشو در وانهای آب مقطر یونزداییشده با هدایت الکتریکی کمتر از ۱۰ میکروزیمنس به منظور مهار انتقال آلودگی کاتیونی به وانهای اصلی.
تجهیزات و سازوکارهای این آمادهسازی با خدمات پرداختکاری دقیق و فرآیندهای ماشینکاری در خدمات قطعه سازی پیوند خورده است.
ماتریس مهندسی انتخاب پوشش بر اساس شرایط محیطی و مکانیزم سایش و خوردگی
جدول زیر راهنمای استراتژیک انتخاب فرآیند پوششدهی بر مبنای شرایط کاری و صنایع هدف است:
| شرایط کاری و مکانیزم تخریب | پوشش پیشنهادی مهندسی | ضخامت توصیه شده | مزیت متالورژیکی برجسته | صنایع و قطعات هدف |
|---|---|---|---|---|
| سایش سایشی شدید و بارهای تماسی سنگین | کروم سخت صنعتی (Hard Chrome) | ۵۰ الی ۳۰۰ میکرون | سختی ۶۸ راکول، ضریب اصطکاک ۰.۱، مهار سایش چسبان | سیلندرهای هیدرولیک، شفت توربین، غلتک نورد فولاد |
| خوردگی شیمیایی گاز ترش ($H_2S$) و محیطهای اسیدی | نیکل الکترولس پرفسفر (ENP > ۱۰% P) | ۲۵ الی ۷۵ میکرون | پوشش آمورف فاقد مرزدانه، توزیع ۱۰۰٪ یکنواخت در داخل لولهها | شیرآلات سرچاهی نفت، پمپهای اسید، ولوهای پتروشیمی |
| خوردگی جوی، رطوبت محیطی و فضای باز شهری | گالوانیزه روی با پسیواسیون زرد یا سبز زیتونی | ۱۲ الی ۲۵ میکرون | حفاظت کاتدی فداشونده، هزینه اقتصادی بسیار پایین | پیچ و مهره، ساپورتهای تأسیساتی، سازههای سبک |
| هدایت الکتریکی بالا و مقاومت به اکسیداسیون تماسی | نقره سخت یا طلای کبالتدار روی آستر مس | ۳ الی ۱۵ میکرون | مقاومت تماسی میکرواهمی، عدم تشکیل فیلم عایق اکسید | کنتاکتورهای قدرت، شینههای مسی پستهای برق، رلهها |
| تجهیزات دوار صنایع خودرو و لرزشهای دینامیکی | نیکل-کروم دوبل با تنش کششی کنترلشده | ۲۰ الی ۴۰ میکرون | استحکام چسبندگی اتمی بالا، مقاومت به سایش و پایداری خستگی | کمکفنر، میللنگ، شفتهای گیربکس، سوپاپها |
کاربردهای گسترده این لایههای محافظ در صنایع هوافضا و نفت در صفحات کاربرد آبکاری کروم سخت و پروژههای پتروشیمی در ساخت قطعات صنایع پتروشیمی مورد ارزیابی قرار گرفته است.
عیبیابی تخصصی متالورژیکی فرآیندهای آبکاری، ریشهیابی و راهکارهای خطی
در خطوط تولید پیوسته پوششدهی فلزات، پایش عیوب فیزیکی و شیمیایی بر اساس جدول استاندارد زیر انجام میشود:
| عیب مشاهدهشده روی قطعه | ریشه متالورژیکی و الکتروشیمیایی در خط | اثر مخرب بر کارکرد قطعه در سرویس | اقدام اصلاحی مهندسی در وان آبکاری |
|---|---|---|---|
| تاولزدگی و تورق پوشش (Blistering / Peeling) | چربیزدایی ناقص، وجود لایه اکسید یا قطع لحظهای جریان در وان | کندگی کامل لایه تحت تنش برشی و توقف خط تولید مشتری | اصلاح زمان چربیگیری گرم التراسونیک، افزایش زمان اسیدشویی و چک اتصالات رک |
| پوشش سوخته و خاردار در لبهها (Burning & Nodules) | چگالی جریان بیش از حد در لبهها یا نزدیکی زیاد آند به کاتد | ایجاد زبری خشن، پاره شدن کاسهنمدها و افت مقاومت به خستگی | تعبیه دزدگیر جریان (Thieves)، افزایش فاصله آند-کاتد و تنظیم شیب آمپراژ |
| عدم پوشش در نقاط گود (Poor Throwing Power) | هدایت الکتریکی ضعیف حمام، کمبود کاتالیزور یا دمای پایین وان | آغاز زنگزدگی از شیارهای داخلی و رزوهها و تخریب انطباق ابعادی | طراحی آندهای کمکی منطبق، استفاده از افزودنیهای بهبود نفوذ و پایش دمای وان |
| میکروترکهای بیش از حد و شکنندگی (Cracking) | تنش کششی داخلی بالا ناشی از تجمع ناخالصیهای آهن یا مس در حمام | نفوذ سیال خورنده به زیرلایه و بروز خستگی ناشی از خوردگی | تصفیه پیوسته حمام با کربن فعال، تصفیه سلول هال (Dummy Plating) و تثبیت پارامترها |
| تخلخل سوزنی و حفرههای ریز (Pitting Defects) | چسبیدن حبابهای گاز هیدروژن بر سطح قطعه در طول لایهنشانی | مسیر مستقیم نفوذ رطوبت به فلز پایه و شکست آزمون سالت اسپری | افزودن مواد ضدتخلخل (Wetting Agents)، هوادهی پیوسته وان و حرکت کاتد |
علاقهمندان به روشهای کنترل کیفی آزمایشگاهی و فرمولاسیون وانها میتوانند مقاله تخصصی آموزش آبکاری کروم سخت را مطالعه نمایند.
سفارش آبکاری قطعات تیراژی، صنعتی و خودرویی در کارخانه شیراز
واحدهای آبکاری اتوماتیک مجتمع رنگین پوشش شیراز با امکان پوششدهی قطعات سنگین تا وزن ۵ تن و طول ۶ متر و اجرای آزمونهای غیرمخرب ضخامتسنجی دیجیتال، آماده انعقاد قرارداد با کارخانجات تولیدی و صنایع نفت و خودرو در سراسر کشور هستند.
تولید تجهیزات فلزی با فرآیندهای مکمل در ساخت قطعات صنعتی، پوششدهی ادوات در آبکاری قطعات خودرو، سازههای فولادی در ساخت قطعات استیل و برشهای متریال در خدمات برش آلومینیوم به عنوان سبد یکپارچه خدمات مهندسی در رنگین پوشش شیراز در دسترس صنایع است.
پرسشهای متداول مهندسی پیرامون خدمات آبکاری صنعتی (FAQ)
۱. تفاوت بنیادین آبکاری الکترولیتی و نیکل الکترولس در پوششدهی قطعات پیچیده چیست؟
در آبکاری الکترولیتی، توزیع جریان الکتریکی تابع هندسه قطعه است و لبههای بیرونی ضخامت بسیار بیشتری نسبت به سوراخها و رزوهها دریافت میکنند (اثر فارادی). اما در نیکل الکترولس (ENP)، رسوب با واکنش احیای خودکاتالیستی شیمیایی انجام میشود و ضخامت پوشش در تمام زوایای پیچیده، کانالهای داخلی باریک و رزوهها کاملاً یکسان و با تلورانس ۱ الی ۲ میکرون شکل میگیرد.
۲. عملیات حرارتی پخت هیدروژنزدایی (De-Embrittlement) در چه شرایطی الزامی است؟
مطابق با استاندارد ASTM B850، برای تمام فولادهایی با سختی فراتر از ۳۸ راکول سی (HRC) یا استحکام کششی بالای ۱۰۰۰ مگاپاسکال، عملیات پخت ظرف حداکثر ۳ ساعت پس از خروج از حمام آبکاری در دمای ۱۹۰ الی ۲۱۰ درجه سانتیگراد به مدت حداقل ۲۲ تا ۲۴ ساعت الزامی است تا هیدروژن اتمی به دام افتاده در شبکه بلوری فولاد تخلیه شده و از شکست فاجعهبار ناشی از تردی هیدروژنی تحت بار جلوگیری شود.
۳. آزمونهای استاندارد برای ارزیابی ضخامت و چسبندگی پوششهای آبکاری کدامند؟
ضخامت لایه طبق استانداردهای ASTM B499 (روش مغناطیسی) و ASTM B568 (فلورسانس پرتو ایکس XRF) با دقت صدم میکرون اندازهگیری میشود. چسبندگی لایه بر اساس استاندارد ASTM B571 با آزمونهای سوهانکاری، خمش ۹۰ درجه و شوک حرارتی (حرارتدهی و کوئنچ آنی در آب) مورد بررسی قرار میگیرد تا هرگونه تاول یا جدایش متالورژیکی ردیابی گردد.
۴. چه عواملی تعیینکننده قیمت تمامشده خدمات آبکاری صنعتی در شیراز هستند؟
قیمتگذاری بر اساس متراژ سطح قابل پوشش ($dm^۲$)، ضخامت درخواستی (میکرون)، نوع فلز رسوبدادهشده (کروم سخت، نیکل، مس، روی)، هندسه قطعه و نیاز به فیکسچربندی خاص یا آندهای کمکی، سختی مراحل آمادهسازی (سلب لایههای پیشین، چربیگیری خاص) و الزامات تستهای آزمایشگاهی کنترل کیفیت محاسبه میشود.