برش لیزر استیل
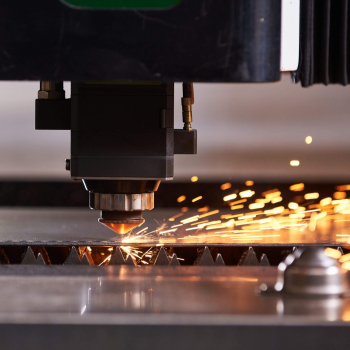
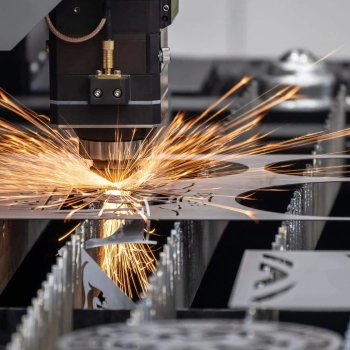
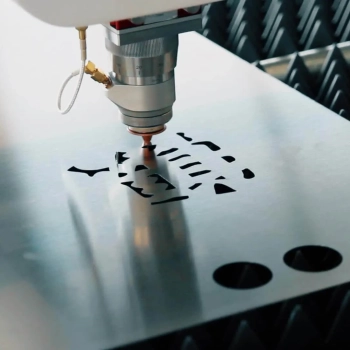
فناوری پیشرفته برش لیزر استیل اوج ظرافت و دقت مهندسی در ساخت تجهیزات صنایع غذایی، دارویی، پتروشیمی، تجهیزات پزشکی، دکوراسیون معماری و صنایع هوافضا محسوب میشود. فولادهای زنگنزن (Stainless Steel) به واسطه حضور آلیاژی کروم و نیکل، هدایت حرارتی کمتر و ضریب انبساط طولی بالاتری نسبت به آهن دارند؛ به همین سبب، برشکاری آنها با روشهای سنتی مکانیکی نظیر گیوتین یا برش پلاسما معمولاً با پلیسه شدید، تغییر رنگ اکسیدی لبه و تابیدگی قطعه همراه است. در مقابل، برش لیزر فایبر با دمش گاز نیتروژن فوقپرفشار، پرتو نوری پرانرژی را با دقت صدم میلیمتری هدایت کرده و سطحی کاملاً گونیا، صیقلی، براق و ۱۰۰٪ عاری از اکسید ایجاد مینماید که مستقیماً آماده جوشکاری آرگون یا مونتاژ تمیز است.
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از جدیدترین سورسهای لیزر فایبر پرتوان تا ۱۲ کیلووات و میزهای کارگیر ۲ در ۶ متر، خدمات برش ورقهای استنلس استیل از ضخامتهای نازک ۰.۴ میلیمتر تا صفحات ضخیم ۲۰ میلیمتری را مطابق با الزامات استاندارد بینالمللی ISO ۹۰۱۳ در شهرک صنعتی بزرگ شیراز ارائه میدهد. قطعات پس از برشکاری از بالاترین دقت ابعادی با تلرانس ±۰.۰۲ میلیمتر برخوردار بوده و فاقد هرگونه تغییر خواص متالورژیکی یا آسیب به لایه غیرفعال محافظ اکسید کروم میباشند.
جهت بررسی راهکارهای مکمل برشی در دپارتمانهای موازی، میتوانید صفحات مرجع مرکز جامع برش لیزر فلزات، واحد تخصصی برش لیزر شیراز، دپارتمان منطقهای برش لیزر فلزات در شیراز و شبکه سراسری برش لیزر ایران را مطالعه فرمایید.
متالورژی برش لیزری در انواع گریدهای استنلس استیل (آستنیتی، فریتی و مارتنزیتی)
فولادهای زنگنزن به واسطه دارا بودن حداقل ۱۰.۵٪ کروم، یک لایه میکروسکوپی نامرئی، چسبنده و خودترمیم شونده از اکسید کروم (Cr2O3) بر سطح خود تشکیل میدهند که مانع از خوردگی و اکسیداسیون فلز پایه میگردد. در هنگام برش لیزری، واکنش حرارتی هر گرید آلیاژی تفاوتهای ساختاری عمیقی دارد:
- استنلس استیل آستنیتی ۳۰۴ و 304L (نگیر): پرکاربردترین گرید استیل با ترکیب ۱۸٪ کروم و ۸٪ نیکل. این آلیاژ کاملاً غیرمغناطیسی است و به دلیل انعطافپذیری و مقاومت به خوردگی عمومی بالا، در صنایع غذایی و سازههای معماری به کار میرود. در برش این گرید، سرعت تخلیه مذاب باید فوقالعاده بالا باشد تا از پدیده رسوب کاربید کروم در مرزدانهها (Sensitization) و کاهش مقاومت به خوردگی جلوگیری گردد.
- استنلس استیل ضداسید ۳۱۶ و 316L (نگیر دریایی): مجهز به ۲ تا ۳ درصد مولیبدن (Mo) که مقاومت شگفتانگیزی در برابر یونهای کلرید، آب دریا و محیطهای اسیدی به آن میبخشد. ویسکوزیته مذاب این آلیاژ بالاتر است؛ بنابراین در رنگین پوشش، فشار نیتروژن تا ۲۴ بار افزایش یافته تا لبهای کاملاً صیقلی و فاقد پلیسه حاصل گردد. جزئیات ساخت قطعات این آلیاژ در دپارتمان ساخت قطعات استیل و بخش ساخت قطعات فلزی کوچک به کار گرفته میشود.
- استیلهای نسوز ۳۰۹ و 310S: با درصد بالای کروم (۲۵٪) و نیکل (۲۰٪) جهت کاربرد در کورهها و مبدلهای حرارتی تا دمای ۱۱۵۰ درجه سانتیگراد. چگالی توان بالای لیزر فایبر امکان برش قطعات بدون اعوجاج ساختاری را فراهم میسازد.
- استنلس استیل فریتی و مارتنزیتی ۴۳۰ و ۴۲۰ (بگیر): دارای خاصیت مغناطیسی و درصد کربن بالاتر که بیشتر در ساخت لوازم خانگی و تیغهها کاربرد دارند. کنترل دقیق منطقه متأثر از حرارت (HAZ) برای جلوگیری از تردی لبه برش در این گریدها حیاتی است.
- استیلهای دکوراتیو میرور، طلایی، دودی و خشدار: این ورقها نیازمند برش از روی روکش محافظ پلیمری مخصوص لیزر (Laser PE Film) هستند تا کوچکترین خط و خشی روی سطح آینهای ایجاد نشود.
سفارش مستقیم خدمات برش لیزر استیل در شهرک صنعتی بزرگ شیراز
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از تجهیزات مدرن فایبر تا ۱۲ کیلووات و استفاده انحصاری از گاز نیتروژن با خلوص ۹۹.۹۹۹٪، لبههایی نقرهای، براق، گونیا و ۱۰۰٪ آماده جوشکاری آرگون را بدون نیاز به هیچگونه پرداختکاری یا اسیدشویی تحویل کارفرمایان محترم مینماید.
جهت بررسی پروژههای اجرایی در متریالهای پایه آهن و آلیاژهای فلزی، به صفحات تخصصی برش لیزر آهن، فناوری برش آلیاژهای سبک در برش لیزر آلومینیوم و خدمات مهندسی در خدمات برش آلومینیوم مراجعه نمایید.
فیزیک دمش گاز نیتروژن پرفشار (Nitrogen Fusion Cutting)؛ راز لبههای نقرهای و ضدزنگ
تفاوت بنیادین در برش لیزر استیل نسبت به فولاد کربنی، ممنوعیت استفاده از گاز اکسیژن در کاربردهای استاندارد است. هنگامی که ورق استیل با گاز اکسیژن بریده میشود، اکسیژن با عنصر کروم وارد واکنش گرمازا شده و اکسید کروم سیاه رنگ و بسیار تردی تولید میکند. این اکسیداسیون نه تنها زیبایی ظاهری استیل را از بین میبرد، بلکه لایه کروم سطحی را تخلیه کرده و لبههای قطعه کار را در برابر رطوبت و اسیدها مستعد زنگزدگی شدید مینماید.
برای حل این معضل، فرآیند برش همجوشی با گاز نیتروژن (Nitrogen Fusion Cutting) به کار گرفته میشود:
- حفظ اتمسفر خنثی در نقطه مذاب: گاز نیتروژن با خلوص ۹۹.۹۹۹٪ محیط حوضچه مذاب را به طور کامل احاطه کرده و مانع از تماس اکسیژن هوا با فلز داغ میشود.
- تخلیه دینامیکی مذاب با سرعت مافوق صوت: نیتروژن با فشار فوقالعاده بالا (۱۶ تا ۲۴ بار) از نازلهای همگرا-واگرا خارج شده و فلز مذاب را با نیروی جنبشی خالص به سمت زیر صفحه پرتاب میکند، بدون آنکه ذرهای پلیسه یا سرباره در لبه زیرین قطعه منجمد شود.
- لبه آماده جوشکاری بهداشتی: از آنجا که هیچ لایه اکسیدی روی دیواره برش تشکیل نمیشود، قطعات مستقیماً وارد فرآیند جوشکاری TIG (آرگون) یا اوربیتال صنایع دارویی و شیری شده و عیوب جوش نظیر آخال اکسیدی یا تخلخل به صفر میرسد.
زنجیره خدمات تکمیلی استیل در رنگین پوشش؛ از خمکاری دقیق تا پولیش و آبکاری تخصصی
ارزش افزوده استثنایی کار با مجتمع رنگین پوشش شیراز، قابلیت اجرای تمام مراحل ساخت پس از برش در یک کارخانه متمرکز است:
- خمکاری بدون رد با ماتریسهای پلیاورتان: استنلس استیل به دلیل سختی بالا و حساسیت سطحی، در صورت خمکاری با قالبهای معمولی فولادی دچار خط و خش میشود. خطوط خم CNC ما مجهز به لایههای ضدخش پلیمری جهت حفظ سلامت کامل ورقهای روکشدار هستند.
- برش روتاری لوله و قوطی استیل: برش مقاطع استوانهای، پروفیلهای مربع و اتصالات لولهای استیل در سالن اختصاصی برش لوله استیل با بالاترین دقت زاویهای انجام میپذیرد.
- مجموعهسازی و قطعهسازی جامع: ساخت قطعات در واحد مادر ساخت قطعات فلزی و دپارتمان استانی قطعه سازی در شیراز.
- خدمات پولیش مکانیکی و الکتروپولیش: ارتقای زبری سطح (Surface Roughness) به محدوده آینهای Ra کمتر از ۰.۲ میکرومتر در سالن خدمات پرداختکاری و بخش تخصصی پولیش قالب.
- پوششهای تیتانیوم و آبکاری محافظتی: اجرای پوششهای تزئینی تیتانیوم طلایی و رزگلد در سالن آبکاری فورتیک در شیراز، پوششهای مقاوم به سایش آبکاری نیکل الکترولس، خط آبکاری بهداشتی آبکاری شیرآلات در شیراز، دپارتمان آبکاری پیچ و مهره، کارگاه آبکاری فلزات و مرکز جامع خدمات آبکاری.
- پوششهای الکترواستاتیک کانوایری: پاشش رنگ در سالن تخصصی رنگ الکترواستاتیک، خطوط رنگ کوره ای و دپارتمان استانی رنگ کوره ای در شیراز.
- سازه های مهندسی و هوایی: طراحی و تولید در بخش پاراموتور، پروژه های شهری در تولید المان های شهری به سفارش شهرداری ها و مرکز حکاکی و برش لیزر شیراز.
جدول جامع پارامترهای مهندسی برش لیزر استیل ۳۰۴ و ۳۱۶ (توان، فشار گاز، سرعت و تلرانس)
مشخصات فرآیندی برش ورقهای استنلس استیل تحت گاز نیتروژن فوقپرفشار در کارخانه رنگین پوشش شیراز مطابق با جدول مهندسی زیر کالیبره شده است:
| ضخامت ورق استیل (mm) | توان پیشنهادی فایبر (kW) | فشار گاز نیتروژن N2 (bar) | سرعت برش (m/min) | عرض شیار برش Kerf (mm) | تلرانس قابل دستیابی (mm) |
|---|---|---|---|---|---|
| 0.4 – 1.0 mm | 1.5 – 2.0 kW | ۱۴ الی ۱۶ بار | 25 – 40 m/min | 0.10 – 0.14 mm | ±۰.۰۲ میلیمتر |
| 1.5 – 3.0 mm | 2.0 – 4.0 kW | ۱۶ الی ۱۸ بار | 10 – 20 m/min | 0.15 – 0.22 mm | ±۰.۰۳ میلیمتر |
| 4.0 – 8.0 mm | 4.0 – 6.0 kW | ۱۸ الی ۲۲ بار | 3.5 – 8.0 m/min | 0.25 – 0.35 mm | ±۰.۰۳ الی ±۰.۰۴ |
| 10.0 – 15.0 mm | 6.0 – 10.0 kW | ۲۰ الی ۲۴ بار | 1.2 – 2.8 m/min | 0.38 – 0.50 mm | ±۰.۰۴ الی ±۰.۰۶ |
| 16.0 – 20.0 mm | 10.0 – 12.0 kW | ۲۲ الی ۲۵ بار | 0.5 – 1.1 m/min | 0.55 – 0.70 mm | ±۰.۰۵ الی ±۰.۰۸ |
مقایسه تخصصی برش لیزر استیل با پلاسما HD، واترجت و گیوتین مکانیکی
جدول زیر مزایا و محدودیتهای متالورژیکی و فنی ۴ روش عمده برش ورقهای استنلس استیل را مورد مقایسه قرار میدهد:
| شاخص ارزیابی مهندسی | برش لیزر فایبر با نیتروژن | برش پلاسما HD | برش واترجت (آب و ساینده) | گیوتین مکانیکی / پانچینگ |
|---|---|---|---|---|
| کیفیت رنگ و سلامت لبه برش | نقرهای صیقلی، ۱۰۰٪ عاری از اکسید | تیره، دوده اکسیدی و سوختگی کروم | مات، فاقد اکسیداسیون حرارتی | لبه کشیدهشده، پلیسه برنده تیز |
| مقاومت به خوردگی در درز جوش | کاملاً حفظ شده، بدون رسوب کاربید | کاهش شدید، ایجاد خوردگی شیاری | ۱۰۰٪ حفظ شده (برش سرد) | دارای تنش پسماند برشی شدید |
| عرض منطقه متأثر از حرارت (HAZ) | بسیار باریک (کمتر از ۰.۰۵ میلیمتر) | بسیار گسترده (۱.۲ تا ۲.۵ میلیمتر) | صفر مطلق (فرآیند مکانیکی هیدرولیک) | صفر حرارتی، تغییر شکل مومسان لبه |
| تلرانس ابعادی قطعه کار | ±۰.۰۲ الی ±۰.۰۴ میلیمتر | ±۰.۸ الی ±۱.۵ میلیمتر | ±۰.۰۸ الی ±۰.۱۵ میلیمتر | ±۰.۳ الی ±۰.۸ میلیمتر |
| سرعت اجرا و صرفه اقتصادی تیراژ | فوقالعاده سریع و بهینهترین هزینه | سریع در ضخامتهای بالا، هزینه متوسط | کند و هزینه بسیار بالا به ازای متر | سریع در خطوط راست، ناتوان در کانتور |
مدیریت تنشهای حرارتی، اعوجاج و مهار پدیده Sensitization در استیل
فولادهای زنگنزن سری ۳۰۰ دارای ضریب انبساط حرارتی حدود ۵۰٪ بیشتر از آهن و هدایت حرارتی تقریباً یکسوم فولاد کربنی هستند. این ویژگی به این معناست که گرما در حاشیه برش به سرعت دفع نمیشود و در صورت عدم مهارت اپراتور، ورقهای نازک دچار اعوجاج، تابیدگی موجی و پیچیدگیهای غیرقابل جبران میگردند.
ما در رنگین پوشش شیراز، تمهیدات مهندسی زیر را برای تضمین تختی کامل ورق پیادهسازی میکنیم:
- مسیردهی حرارتی متوازن (Thermal Balancing Path): توزیع هوشمند برش کانتورها به نحوی که حرارت در یک بخش از شیت متمرکز نگردد و پیش از شروع برش در مجاورت قطعه قبلی، زمان کافی برای خنککاری طبیعی فراهم شود.
- استفاده از اتصالات میکرو (Micro-Joint): در قطعات کوچک یا ورقهای نازک، تعبیه پلهای اتصالی میکرومتری مانع از بلند شدن لبه قطعه در اثر جریان پرفشار نیتروژن و برخورد هد برش با قطعه کار میشود.
- کنترل انرژی خطی ورودی (Linear Heat Input): با تنظیم سرعت بالای حرکت کلگی برش و فرکانس پالس مناسب، مدت زمان تابش به هر میلیمتر از ورق به حداقل رسیده و پدیده Sensitization (رسوب کاربید کروم در دمای ۴۵۰ تا ۸۵۰ درجه) به طور ۱۰۰٪ خنثی میگردد.
برش استیلهای دکوراتیو، میرور (آینهای) و روکشدار با فیلم مخصوص لیزر
ورقهای استیل دکوراتیو در آسانسورسازی، دکوراسیون لوکس داخلی و تابلوهای تبلیغاتی دارای روکشهای محافظ پلیمری (PE) هستند. برش نادرست این ورقها میتواند باعث ذوب شدن روکش نایلونی، چسبیدن سوختههای پلیمر به سطح استیل و کدر شدن بازتاب آینهای قطعه شود.
تکنولوژی برش دو مرحلهای رنگین پوشش:
- مرحله تبخیر اولیه روکش (Film Evaporation Pre-cut): در گام نخست، پرتو لیزر با توان کنترلشده خط برش روکش پلاستیکی را بدون آسیب به فلز زیرین تبخیر کرده و شیار نایلون را باز میکند تا از ورود دود و ذرات چسب به خط برش جلوگیری گردد.
- مرحله برش نهایی فلز با نیتروژن: سپس پرتو اصلی با دمش نیتروژن پرفشار فلز استیل را برش میدهد. حاصل کار قطعهای با لبههای کریستالی، بدون حباب یا جداشدگی نایلون محافظ در حاشیه برش خواهد بود.
- تجهیز به ایزولاتور نوری (Back-Reflection Protection): استیلهای سوپرمیرور بازتاب نور بالایی دارند؛ دستگاههای فایبر کارخانه مجهز به ایزولاتور نوری هستند که پرتوهای برگشتی را مهار کرده و پایداری کامل فرآیند را تضمین مینمایند.
پرسشهای متداول فنی پیرامون خدمات برش لیزر استیل
۱. چرا برای برش استیل حتماً باید از گاز نیتروژن استفاده شود و نه اکسیژن؟
گاز اکسیژن باعث سوختن کروم و تشکیل لایه اکسید تیره روی لبه استیل میشود که علاوه بر زشتی ظاهری، مقاومت به خوردگی را از بین برده و مانع از جوشکاری تمیز میگردد. گاز نیتروژن با خلوص بالا به عنوان گازی خنثی مانع اکسیداسیون شده و سطحی براق، صیقلی و ۱۰۰٪ ضدزنگ تولید مینماید.
۲. آیا برش ورقهای استیل روکشدار و آینهای بدون آسیب به نایلون محافظ امکانپذیر است؟
بله؛ ما از تکنولوژی برش دو مرحلهای استفاده میکنیم. در مرحله اول روکش محافظ با توان پایین تبخیر میشود و در مرحله دوم برش فلزی انجام میگیرد، به گونهای که هیچگونه دوده، سوختگی یا بلندشدگی نایلون در حاشیه قطعه رخ نمیدهد.
۳. حداکثر ضخامت قابل برش ورقهای استنلس استیل در رنگین پوشش چقدر است؟
با تکیه بر سورسهای لیزر فایبر تا توان ۱۲ کیلووات و گاز نیتروژن با فشار تا ۲۵ بار، امکان برش انواع ورقهای استیل ۳۰۴ و ۳۱۶ تا ضخامت ۲۰ میلیمتر با تلرانس دقیق و بدون پلیسه فراهم است.
۴. حداقل قطر سوراخ قابل ایجاد در ورقهای ضخیم استیل چقدر است؟
در برش با نیتروژن، حداقل قطر استاندارد سوراخ معمولاً برابر با ضخامت ورق است. با این وجود در ورقهای کمتر از ۳ میلیمتر، سوراخهایی با قطر تا ۰.۷ ضخامت نیز با دقت کامل قابل اجرا هستند.
ثبت سفارش و مشاوره مهندسی برش لیزر استیل
جهت بررسی فایلهای نقشه، محاسبه هزینه برش و تأمین متریال مرغوب استیل، هماکنون با کارشناسان فنی کارخانه در شهرک صنعتی بزرگ شیراز تماس حاصل فرمایید.