برش لیزر شیراز
مرکز پیشرفته خدمات برش لیزر فایبر انواع فلزات در شهرک صنعتی بزرگ شیراز
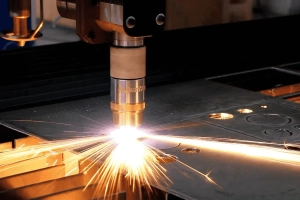
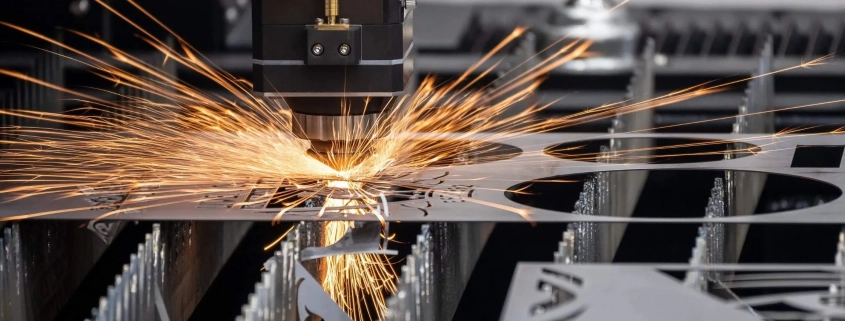
رشد روزافزون واحدهای صنعتی، کارخانجات ماشینسازی و پروژههای عمرانی در استان فارس، دسترسی به یک کارگاه مدرن و پیشرفته برش لیزر شیراز را به پیشنیازی بنیادین در زنجیره تأمین قطعات فلزی تبدیل کرده است. در مقایسه با روشهای سنتی مانند گیوتین، برادهبرداری فرزکاری یا برش پلاسما، تکنولوژی پرتو لیزر فایبر متمرکز قادر است انواع شیتهای فلزی را با تلرانس میکرومتری، بدون وارد آوردن کوچکترین تنش مکانیکی و بدون ایجاد تغییر فرم الاستیک روی قطعه کار برش دهد. حذف کامل هزینههای سنگین ساخت قالب و افزایش راندمان مصرف متریال از طریق چیدمان کامپیوتری، این فناوری را به مزیت رقابتی اصلی صنعتگران استان فارس بدل ساخته است.
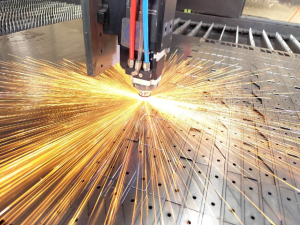
مجتمع صنعتی رنگین پوشش شیراز واقع در قطب صنعتی جنوب کشور (شهرک صنعتی بزرگ شیراز)، مجهز به سورسهای لیزر فایبر پرقدرت توان بالا تا ۱۲ کیلووات و میزهای کارگیر ۲ در ۶ متر است. این خطوط پرتوان امکان برش انواع ورقهای فولاد کربنی (سیاه و روغنی) تا ۳۰ میلیمتر، استنلس استیل تا ۲۰ میلیمتر و آلیاژهای سبک آلومینیوم تا ۲۰ میلیمتر را با خلوص گاز کمکی نیتروژن و اکسیژن و دقت ابعادی بیرقیب فراهم میآورند.
خدمات تخصصی برش لیزری قطعات فلزی در رنگین پوشش شیراز
مجتمع صنعتی رنگین پوشش شیراز با بهرهگیری از فناوری برش لیزر فایبر تخت و روتاری، خطوط خمکاری دقیق CNC، جوشکاری آرگون، پرداختکاری و خطوط تخصصی پوششدهی فلزات، آماده پذیرش سفارشات تکی و تیراژ بالا برای صنایع نفت و گاز، خودروسازی، ماشینآلات کشاورزی و سازندگان پروژههای ساختمانی استان فارس میباشد.
جهت بررسی قابلیتهای دیگر دپارتمانهای برشی، میتوانید از صفحات مرجع مرکز تخصصی برش لیزر فلزات در شیراز، دپارتمان جامع برش لیزر فلزات و خدمات سراسری برش لیزر ایران دیدن فرمایید.
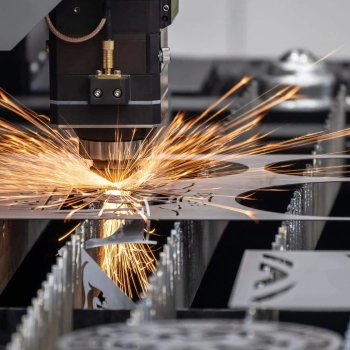

فناوری لیزر فایبر و نقش حیاتی گازهای کمکی در کیفیت لبه برش
در ماشینآلات برش لیزر فایبر، پرتو نوری با طول موج تکفام ۱.۰۷ میکرومتر به وسیله فیبر نوری به کلگی برش هدایت میشود. این طول موج به دلیل جذب نوری خارقالعاده در مقایسه با لیزرهای قدیمی CO2، راندمان برشکاری فلزات رسانا را تا سه برابر ارتقا میدهد. با این حال، دستیابی به لبهای صیقلی و بدون پلیسه، وابستگی مستقیمی به گاز کمکی فرآیند دارد:
- گاز اکسیژن پرتوان (Oxygen Cutting): برای برش ورقهای آهن ساختمانی (ST37 و ST52). اکسیژن با ایجاد واکنش گرمازا انرژی مذابریزی را چند برابر کرده و امکان برش صفحات ضخیم فولادی تا ۳۰ میلیمتر را با هزینه تمامشده بسیار پایین فراهم میسازد.
- گاز نیتروژن پرفشار و خنثی (Nitrogen Fusion Cutting): گاز نیتروژن با خلوص ۹۹.۹۹۹٪ و فشار بالا تا ۲۴ بار، مذاب را با شتاب مافوق صوت تخلیه کرده و از تشکیل هرگونه لایه اکسیدی روی دیواره استنلس استیل و آلومینیوم جلوگیری میکند. لبههای حاصل نقرهای و آماده برای جوشکاری آرگون هستند.
- هوای فشرده خشک (Air Cutting): مناسب برای ورقهای نازک فولادی و گالوانیزه تا ضخامت ۲.۵ میلیمتر با هزینهای به مراتب اقتصادیتر.
پروژههای شاخص اجراشده با این تکنولوژی در صفحات تخصصی برش لیزر آهن، بخش ویژه برش لیزر استیل و فناوری آلیاژهای سبک در برش لیزر آلومینیوم تشریح شده است.
مقایسه تخصصی برش لیزر با سایر روشهای برشکاری رایج در شیراز
در واحدهای صنعتی استان فارس، روشهای مختلفی برای قطعهسازی به کار میروند. جدول زیر مقایسه دقیقی از قابلیتهای فنی و متالورژیکی برش لیزر در برابر روشهای سنتی ارائه میدهد:
| معیار ارزیابی | برش لیزر فایبر CNC | برش پلاسما HD | برش هواگاز (Oxy-Fuel) | برش واترجت (Waterjet) |
|---|---|---|---|---|
| دقت ابعادی (تلرانس نهایی) | ±۰.۰۲ الی ±۰.۰۵ میلیمتر | ±۰.۵ الی ±۱.۰ میلیمتر | ±۱.۰ الی ±۲.۰ میلیمتر | ±۰.۰۸ الی ±۰.۱۵ میلیمتر |
| کیفیت عمود بودن لبه (عدم پخ) | قائمه کامل (انحراف زیر ۰.۵ درجه) | پخدار (زاویه ۲ تا ۴ درجه) | پخدار شدید (۳ تا ۶ درجه) | بسیار خوب (زیر ۱ درجه) |
| ناحیه متأثر از حرارت (HAZ) | بسیار کم (کمتر از ۰.۰۸ میلیمتر) | بزرگ (۱.۰ تا ۲.۵ میلیمتر) | بسیار گسترده (۳ تا ۶ میلیمتر) | کاملاً صفر (برش مکانیکی سرد) |
| پلیسه و سرباره لبه (Dross) | فاقد پلیسه (آماده مونتاژ) | پلیسه زیاد و چسبنده | سرباره اکسیدی ضخیم | بدون پلیسه، زبری در انتهای برش |
| سرعت انجام کار در تیراژ | فوقالعاده بالا (تا ۳۵ متر/دقیقه) | متوسط | کند (نیازمند پیشگرمایش) | کند و زمانبر |
جدول ظرفیت، ضخامت و پارامترهای برش انواع فلزات در رنگین پوشش شیراز
مرکز صنعتی رنگین پوشش با تجهیز خطوط برش لیزر فایبر به پیشرفتهترین میزهای پالتچنجر و توان بالا، مشخصات عملیاتی زیر را ارائه مینماید:
| نوع متریال فلزی | دامنه ضخامت عملیاتی (mm) | گاز کمکی پیشنهادی | تلرانس قابل دستیابی (mm) | ویژگی لبه برشخورده |
|---|---|---|---|---|
| آهن و فولاد کربنی (ST37 / ST52) | 0.5 – 30.0 mm | اکسیژن خالص O2 / نیتروژن N2 | ±۰.۰۳ الی ±۰.۰۸ | دیواره عمود و صیقلی، بدون پلیسه زیرین |
| استنلس استیل (۳۰۴ و ۳۱۶) | 0.4 – 20.0 mm | نیتروژن با خلوص ۹۹.۹۹۹٪ | ±۰.۰۲ الی ±۰.۰۵ | نقرهای براق، ۱۰۰٪ عاری از اکسید، آماده جوش آرگون |
| آلومینیوم و آلیاژها (۵۰۵۲ و ۶۰۶۱) | 0.5 – 20.0 mm | نیتروژن فوقپرفشار ۲۴ بار | ±۰.۰۳ الی ±۰.۰۶ | لبههای صاف، بدون سوختگی و آماده آنادایزینگ |
| ورق گالوانیزه فابریک | 0.5 – 6.0 mm | نیتروژن / هوای فشرده خشک | ±۰.۰۲ الی ±۰.۰۴ | حفظ پوشش زینک در حاشیه برش بدون ریزش |
| برنج و مس (فلزات با بازتاب بالا) | 0.5 – 10.0 mm | نیتروژن با عایق اپتیکی | ±۰.۰۳ الی ±۰.۰۵ | برش پایدار تحت سیستم محافظت ایزولاتور نوری |
توانمندیهای تکمیلی آلیاژهای آلومینیومی در صفحه تخصصی خدمات برش آلومینیوم درج شده است.
برش روتاری لوله و قوطی + چیدمان هوشمند متریال (Nesting) در شیراز
علاوه بر برش صفحات تخت فلزی، مجتمع صنعتی رنگین پوشش به سامانه روتاری پیشرفته جهت برش مقاطع لوله، پروفیلهای قوطی و مقاطع توخالی مجهز است. این قابلیت امکان چاکزنیهای اتصال، درزگیری زاویهدار، سوراخکاری محیطی، اتصال فاق و زبانه و فرمدهی قطعات لولهای با قطر ۲۰ الی ۲۲۰ میلیمتر و ضخامت تا ۱۰ میلیمتر را بدون نیاز به سوهانکاری دستی به ارمغان میآورد. چاکزنیهای فاق و زبانهای امکان قفل شدن مکانیکی پروفیلها در یکدیگر پیش از جوشکاری را فراهم کرده و خطای مونتاژ فریمهای فلزی و استراکچرهای صنعتی را به صفر نزدیک میکند. جزئیات مربوط به این فناوری در صفحه اختصاصی برش لوله استیل تشریح گردیده است.
همچنین بهرهگیری از نرمافزارهای چیدمان هوشمند (CAD/CAM Nesting) نظیر CypCut و Tubest، با بهینهسازی کانتورها، پیادهسازی برش با خط مشترک (Common Line) و فناوری برش پروازی (Fly Cutting)، ضایعات ورقهای فلزی گرانقیمت را تا ۳۰٪ کاهش داده و هزینههای تمامشده مشتریان را به حداقل ممکن میرساند.
کنترل دقیق متالورژیکی: حذف اعوجاج حرارتی و باریکسازی منطقه HAZ
یکی از دغدغههای مهندسان در سفارشهای قطعهسازی، پیچیدگی و تغییر فرم ورق بر اثر حرارت موضعی است. در کارگاه لیزر رنگین پوشش شیراز، با اتکا به تنظیمات پیشرفته فرکانسی و خنککاری پیوسته با گازهای سرد، منطقه متأثر از حرارت (Heat Affected Zone) به کمتر از ۰.۰۸ میلیمتر محدود میشود. این امر مزایای زیر را در پی دارد:
- حفظ خواص مکانیکی فلز پایه: تنشهای حرارتی در ساختار دانهبندی کریستالی فلز ایجاد نشده و چقرمگی و استحکام خستگی قطعه دستنخورده باقی میماند.
- دقت مونتاژ بدون تنش: قطعات بریدهشده در سازههای پیچیده و جعبههای الکترونیکی به طور کامل بر روی هم جفت شده و نیازی به پرسکاری یا کشش مکانیکی برای هممحور کردن سوراخها وجود ندارد.
- کاهش زمان پرداختکاری: لبههای عمود و صیقلی نیاز به سنگزنی یا برادهبرداری را برطرف کرده و قطعه بلافاصله برای مراحل بعد آماده است.
قطعات پس از برشکاری در صورت نیاز به پولیش نهایی به سالنهای تخصصی پرداخت کاری شیراز، بخش اختصاصی پولیش لوله و کارگاه پولیش قالب منتقل میشوند.
فرآیند گامبهگام ثبت سفارش و اجرای پروژههای برش لیزر در شیراز
مراحل همکاری با مجتمع صنعتی رنگین پوشش شیراز برای مشتریان محلی و پروژههای استانی به صورت شفاف و نظاممند طراحی شده است:
- گام اول – ارسال نقشه و فایل برداری: دریافت فایلهای طراحی در فرمتهای استاندارد DXF، DWG، STEP یا PDF به همراه اطلاعات گرید آلیاژ و ضخامت مورد نظر.
- گام دوم – بررسی DFM و چیدمان بهینه (Nesting): بررسی تلرانسها، بهینهسازی خطوط برش مشترک و برآورد زمان دقیق اجرای برنامه.
- گام سوم – صدور پیشفاکتور و تأمین متریال: صدور پیشفاکتور شفاف بر اساس طول برش و گاز کمکی، با امکان تأمین شیتهای فلزی مرغوب یا پذیرش ورقهای ارسالی کارفرما.
- گام چهارم – برشکاری CNC و بازرسی کیفی: برش با دستگاههای پرتوان، کنترل ابعادی با کولیسهای کالیبرهشده دیجیتال و بستهبندی پالتهای فلزی.
توانمندیهای مجموعهسازی در واحد ساخت قطعات فلزی و خدمات حکاکی شماره قطعه در مرکز حکاکی و برش لیزر شیراز قابل پیگیری است.
مزایای رقابتی رنگین پوشش؛ زنجیره کامل ساخت و پوشش فلزات در یک کارخانه
تمایز بنیادین رنگین پوشش شیراز نسبت به کارگاههای پراکنده، استقرار کلیه مراحل شکلدهی و پوششدهی فلزات در یک مجموعه یکپارچه در شهرک صنعتی بزرگ شیراز است:
- حذف هزینههای مضاعف حملونقل شهری: قطعات پس از برشکاری فوراً میتوانند وارد خطوط خمکاری دقیق CNC، جوشکاری، پوششدهی پودری در سالن رنگ الکترواستاتیک، خط تخصصی رنگ کوره ای خودرو و تولید کابینتهای صنعتی در بخش رنگ کابینت فلزی کوره ای شوند.
- خدمات متنوع آبکاری بومی در شیراز: شامل خطوط پوششدهی در کارگاه آبکاری فلزات، مرکز آبکاری فلزات در شیراز، دپارتمان آبکاری شیراز، خدمات آب کروم کاری شیراز، خط گالوانیزاسیون آبکاری گالوانیزه در شیراز، پوششهای تخصصی آبکاری فورتیک در شیراز، و پوششدهی بهداشتی آبکاری شیرآلات در شیراز.
- تأمین قطعات صنایع هوایی و شهری: تولید سازههای پروازی در بخشهای تجهیزات پروازی و شاسی پاراموتور و المانهای شهری در تولید المان های شهری به سفارش شهرداری ها.
پرسشهای متداول در خصوص خدمات برش لیزر شیراز
۱. حداقل قطر سوراخ قابل برش در ورقهای ضخیم چقدر است؟
به عنوان یک قاعده استاندارد مهندسی، حداقل قطر سوراخ باید برابر با ضخامت ورق باشد تا از مخروطی شدن و پاشش مذاب جلوگیری شود. با این وجود در ورقهای نازکتر از ۳ میلیمتر، امکان ایجاد سوراخهایی با قطر کمتر از ضخامت نیز با دقت بالا وجود دارد.
۲. آیا برش ورقهای با بازتاب بالا نظیر آلومینیوم، برنج و مس امکانپذیر است؟
بله؛ سورسهای لیزر فایبر مجتمع رنگین پوشش مجهز به سیستم عایق اپتیکی ضدانعکاس (Back-Reflection Isolator) هستند که امکان برش بدون ریسک انواع آلیاژهای آلومینیوم، مس و برنج را تا ضخامتهای بالا فراهم میسازند.
۳. حداکثر ابعاد ورق قابل برش در کارخانه رنگین پوشش شیراز چقدر است؟
میزهای کارگیر دستگاههای لیزر فایبر کارخانه ابعاد شیت استاندارد تا ۲۰۰۰ در ۶۰۰۰ میلیمتر را پشتیبانی میکنند و مجهز به سیستم تعویض پالت اتوماتیک (Pallet Changer) هستند که زمان خواب دستگاه جهت بارگذاری و تخلیه را به صفر میرساند.
۴. آیا خدمات تکمیلی نظیر خمکاری CNC، رزوهکاری و رنگآمیزی نیز در همین مرکز ارائه میشود؟
بله؛ یکی از مزیتهای شاخص رنگین پوشش شیراز، تجمیع فرآیندهای پس از برش شامل پرسبریک چند محوره CNC، جوشکاری آرگون و میگ، رزوهکاری و قلاویززنی، آبکاری و خطوط پوششدهی رنگ الکترواستاتیک کورهای تحت یک مدیریت یکپارچه است.
۵. نحوه تحویل سفارشها در شیراز و شهرستانهای همجوار چگونه است؟
قطعات برشخورده با بستهبندی مقاوم صنعتی و تسمهکشی شده، در محل کارخانه واقع در شهرک صنعتی بزرگ شیراز تحویل کارفرما شده یا به سراسر استان فارس و استانهای همجوار ارسال میگردد.
سفارش مستقیم برش لیزر در شیراز
جهت بررسی نقشههای قطعهسازی، هماهنگی تولید و استعلام قیمت، هماکنون با کارشناسان فنی کارخانه در شهرک صنعتی بزرگ شیراز تماس حاصل فرمایید.
جهت بررسی پروژههای تکمیلی ساخت و پوششدهی سطح در شیراز، از دپارتمان مرکزی قطعه سازی در شیراز، خدمات خدمات آبکاری و مرکز خدمات پرداختکاری نیز بازدید فرمایید.