رنگ کوره ای در شیراز
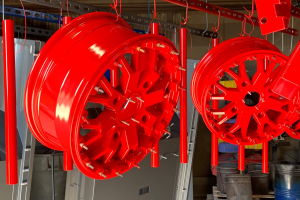
خدمات تخصصی رنگ کوره ای و پودری الکترواستاتیک در شیراز: کارگاه صنعتی رنگین پوشش شیراز مجهز به خطوط پیشرفته کوره پخت پیوسته (کانوایری) و کوره باکسی کالسکه ای، گانهای باردارکننده پاشش الکترواستاتیک دیجیتال و وانهای ۷ مرحلهای شستشو و چربیگیری گرم، آماده اجرای انواع پوششهای پودری الکترواستاتیک بر روی قطعات فلزی، پروفیلهای آلومینیومی، ورقهای صنعتی و کابینتهای اداری و مسکونی در سراسر استان فارس و جنوب کشور است. جهت استعلام پیشدرمانهای شیمیایی قطعات آلومینیومی به بخش آبکاری آلوداین و برای قطعات فولادی گالوانیزه به صفحه گالوانیزه رنگی مراجعه فرمایید.
رنگ کوره ای الکترواستاتیک چیست و مکانیزم بارداری و پخت آن چگونه عمل میکند؟
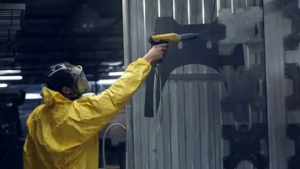
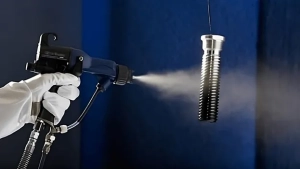
رنگ کورهای الکترواستاتیک (Electrostatic Powder Coating) پیشرفتهترین فناوری پوششدهی محافظتی و تزئینی فلزات است که بدون نیاز به هرگونه حلال شیمیایی فرار (VOC Free) اجرا میگردد. در این فرآیند، ذرات پودر رنگ میکرونیزه (شامل رزینهای پلیمری، پیگمنتهای رنگی، مواد سختکننده و ادتیوهای ضدخوردگی) با عبور از دهانه گان الکترواستاتیک و قرارگیری در معرض میدان ولتاژ بالا (حدود ۳۰ تا ۱۰۰ کیلوولت)، بار الکتریکی منفی دریافت میکنند. از سوی دیگر، قطعه کار فلزی توسط خط آویز کانوایر به زمین متصل (ارت کامل) شده و دارای پتانسیل مثبت نسبی است. جاذبه کولنی قدرتمند میان بارهای ناهمنام سبب میشود ذرات پودر معلق در هوا با چسبندگی فوقالعاده بر روی تمام سطوح، زوایا و شیارهای قطعه بنشینند و حتی پدیده قفس فارادی در کنجها به حداقل برسد.
سفارش و استعلام قیمت خدمات رنگ کوره ای در شیراز
مجموعه مهندسی رنگین پوشش شیراز واقع در شهرک صنعتی، مجری تخصصی رنگآمیزی پودری انواع قطعات صنعتی، سازههای ساختمانی، تابلوهای برق، حفاظ و کابینت با استاندارد ضخامت ۶۰ الی ۹۰ میکرون و تست چسبندگی متقاطع است.


شرکت رنگین پوشش شیراز مستقر در شهرک صنعتی بزرگ شیراز، به عنوان قطب مهندسی پوششهای صنعتی جنوب کشور، زنجیره کاملی از خدمات تکمیلی شامل رنگ الکترواستاتیک، خطوط شستشوی اسیدی و قلیایی، خط پیشرفته پرداختکاری سطحی، کارگاه اختصاصی کارگاه آبکاری فلزات و پروژههای کلان آبکاری صنعتی را در شیراز مدیریت مینماید. ما پاسخگوی تمامی سفارشهای تیراژ بالا، سازههای سنگین و بازسازی قطعات ظریف هستیم.
مقایسه متالورژیکی رنگ کورهای پودری الکترواستاتیک با رنگ کورهای مایع
در صنعت مهندسی سطح، رنگهای کورهای به دو دسته کلی رنگهای پودری الکترواستاتیک (Powder Coating) و رنگهای کورهای پایه حلال مایع (Liquid Baking Enamels) تقسیم میشوند. شناخت وجوه تمایز این دو سیستم برای کارفرمایان پروژههای عمرانی و صنعتی در شیراز حیاتی است:
- حذف حلال و حفظ سلامت محیط زیست: رنگهای پودری کاملاً جامد بوده و بدون استفاده از تینر، زایلن یا تولوئن اعمال میشوند؛ بنابراین خطر آتشسوزی در کارگاه به صفر رسیده و هیچ گاز سمی فراری متصاعد نمیگردد. در مقابل، رنگ مایع حاوی ۳۰ تا ۵۰ درصد حلالهای قابل اشتعال است که بخش عمده آن در کوره تبخیر شده و وارد اتمسفر میشود.
- بازدهی متریال و بازیافت ۹۸ درصدی: در سیستم پودری، ذرات رنگی که روی قطعه نمینشینند توسط سیستم ساکشن و سایکلون مکش شده و پس از الک شدن مجدداً به چرخه پاشش بازمیگردند؛ در حالی که اوراسپری رنگ مایع ضایعات غیرقابل بازیافت محسوب میشود.
- ضخامت فیلم و پوششدهی لبهها: رنگ پودری در یک مرحله پاشش لایهای یکنواخت با ضخامت ۶۰ الی ۱۲۰ میکرون ایجاد کرده و به دلیل پدیده بارداری الکتریکی، لبههای تیز و گوشهها را به خوبی پوشش میدهد؛ در حالی که رسیدن به چنین ضخامتی با رنگ مایع نیازمند حداقل دو تا سه دست پاشش و تحمل ریسک شرهکردن (Sagging) است.
- مقاومت شیمیایی و مکانیکی: فیلم پختهشده رنگ پودری پیوندهای عرضی ترموست (Thermoset Cross-linking) بسیار فشردهای تشکیل میدهد که در برابر سایش فیزیکی، ضربات چکشی و خراشیدگی مقاومت به مراتب بالاتری نسبت به رنگهای مایع روغنی ارائه مینماید.
انواع رزینهای رنگ پودری کورهای و جدول زمانبندی و دمای پخت (Curing Window)
انتخاب نوع رزین پایه بر اساس شرایط کاربری سازه (محیط داخلی سرپوشیده یا فضای باز در معرض تابش شدید آفتاب شیراز) تعیین میگردد. جدول مهندسی زیر مشخصات متالورژیکی و محدوده پخت هر گروه از رزینها را تبیین مینماید:
| نوع رزین پایه | دمای کوره (°C) | زمان پخت قطعه | مقاومت در برابر UV آفتاب | مقاومت شیمیایی و مکانیکی | کاربرد بهینه در شیراز |
|---|---|---|---|---|---|
| پلیاستر (Polyester TGIC / Primid) | ۱۸۰ الی ۲۰۰ | ۱۰ الی ۱۵ دقیقه | فوقالعاده بالا (بدون گچیشدن) | مقاومت ضربه و انعطاف عالی | نماهای ساختمانی، درب و پنجره، حفاظ و المانهای شهری |
| اپوکسی (Pure Epoxy) | ۱۹۰ الی ۲۱۰ | ۱۲ الی ۱۸ دقیقه | ضعیف (زرد شدن در آفتاب) | حداکثر مقاومت به اسید، باز و رطوبت | لولههای انتقال نفت، گاز، قطعات زیر خودرو و وانهای صنعتی |
| هیبرید اپوکسی-پلیاستر | ۱۸۰ الی ۱۹۰ | ۱۰ الی ۱۵ دقیقه | متوسط (کاربردهای سرپوشیده) | سختی بالا، چسبندگی عالی و اقتصادی | کابینتهای فلزی خانگی، لوازم خانگی، کیس سرور و تابلو برق |
| پلییورتان (Polyurethane) | ۱۹۰ الی ۲۰۰ | ۱۵ الی ۲۰ دقیقه | بسیار بالا با حفظ براقیت شیشهای | سختی فیلم مدادی بالا و مقاومت سایشی | قطعات خودرویی ممتاز، تجهیزات بیمارستانی و اکسسوری دکوراتیو |
خدمات تخصصی رنگ کوره ای کابینت فلزی در شیراز: مراحل بازسازی اصولی
بسیاری از منازل، ویلاهای مناطق صدرا، قصرالدشت، فرهنگشهر و ادارات شیراز دارای کابینتهای فلزی با ورقهای ضخیم روغنی یا گالوانیزه هستند که ساختاری بسیار محکمتر از امدیاف دارند، اما دچار افت رنگ، خط و خش یا زنگزدگی سطحی شدهاند. رنگآمیزی مجدد کابینت با قلممو یا رنگهای روغنی معمولی هرگز چسبندگی و دوام لازم را ندارد. در کارگاه رنگین پوشش شیراز، بازسازی و اجرای رنگ کوره ای کابینت فلزی طبق گامهای مهندسی زیر صورت میپذیرد:
- رنگبرداری شیمیایی و حرارتی (Paint Stripping): غوطهوری دربها و بدنه کابینت در وانهای رنگبر گرم یا اجرای فرآیند سندبلاست سبک جهت زدودن صددرصدی لایههای کهنه رنگ، چربیهای آشپزخانه و رسوبات روغنی قدیمی.
- صافکاری، لکهگیری و زیرسازی با بتونه نسوز کوره: هرگز نباید از بتونههای سنگی یا بتونههای روغنی ساختمانی استفاده کرد؛ زیرا این بتونهها در دمای ۲۰۰ درجه کوره پف کرده و مشتعل میشوند! در مجموعه ما از بتونههای پلیمری پایه فلزی مقاوم به حرارت ۲۰۰ درجه استفاده میشود تا سطوح موجدار کاملاً آینهای گردند.
- چربیگیری گرم و فسفاتهکاری: قطعات وارد وان شستشوی قلیایی شده و سپس یک لایه فیلم نانوکریستالی فسفاته روی بر روی ورق تشکیل میشود تا مقاومت به زنگزدگی ناشی از رطوبت سینک ظرفشویی به بالاترین حد برسد.
- پاشش الکترواستاتیک و پخت در کوره باکسی: انتخاب فام رنگ متناسب با دکوراسیون مشتری (سفید یخچالی، کرم براق، متالیک، چرمی گلدرشت ضدخش یا چکشی طوسی) با ضخامت کنترلشده ۸۰ میکرون و پخت پیوسته در دمای ۱۸۵ درجه سانتیگراد بدون ایجاد کوچکترین تابیدگی در ورقهای نازک.
آمادهسازی سطحی شیمیایی متناسب با سختی آب شیراز (۷-Stage Pretreatment)
یکی از دلایل اصلی پوستهشدن و تبلهکردن زودهنگام رنگ کوره ای در کارگاههای متفرقه، آمادهسازی ناقص و استفاده از آب شهری یا چاه با سختی بالا (املاح کلسیم و منیزیم بیش از ۸۰۰ ppm در شیراز) است. املاح معدنی موجود در آب معمولی بر روی قطعه رسوب کرده و زیر فیلم رنگ حفرههای ریز اسیدی ایجاد میکنند. در رنگین پوشش شیراز، خط پیشدرمان مجهز به سیستم تصفیه آب صنعتی آبشیرینکن RO بوده و مراحل ۷ گانه زیر اجرا میگردد:
- چربیگیری گرم غوطهوری (Hot Alkaline Degreasing): حذف کامل روغنهای پرسکاری و گریس در دمای ۵۵ الی ۶۵ درجه سانتیگراد.
- شستشوی مرحله اول و دوم با آب شیرین: عبور از وانهای سرریز فعال جهت پاکسازی کامل باقیمانده مواد شوینده.
- اسیدشویی و زنگزدایی شیمیایی (Pickling): پاکسازی لایههای اکسیدی و زنگآهن با مهارکنندههای خوردگی اسید کلریدریک/سولفوریک.
- فسفاتهکاری کریستالی (Zinc/Iron Phosphating): تشکیل لایه میکرومتخلخل فسفاته به عنوان پل پیوند کووالانسی میان فلز و رزین رنگ پودری. برای قطعات آلومینیومی، لایه تبدیلی طیف رنگ های کروماته زرد هوانوردی اجرا میگردد.
- پاسیواسیون نهایی و سیلر (Passivation Rinse): بستن ریزتخلخلهای فیلم فسفاته جهت افزایش پایداری سالت اسپری.
- شستشوی نهایی با آب دیونیزه (DI Rinse): پایش سختی آب زیر ۲۰ میکروزیمنس بر سانتیمتر تا هیچ نمک هادی در زیر لایه رنگ حبس نشود.
- خشککن محفظهای هوای گرم (Drying Oven): تبخیر کامل رطوبت سطحی در دمای ۱۱۰ درجه به مدت ۵ دقیقه قبل از ورود به کابین پاشش.
جدول عیبیابی و پاتولوژی کارگاهی رنگ کوره ای الکترواستاتیک
پایش متغیرهای الکتریکی، رطوبت هوای فشرده و چرخه دمایی کوره از بروز عیوب رایج جلوگیری مینماید. جدول زیر متداولترین عیوب، علل ریشهای و راهکارهای کارگاهی را مدون نموده است:
| عیب مشاهدهشده | علت ریشهای در فرآیند یا تجهیزات | اقدام اصلاحی در رنگین پوشش شیراز |
|---|---|---|
| چشمماهی و حفرههای فرورفته (Fish Eyes / Pinholes) | وجود قطرات روغن، سیلیکون یا رطوبت در خط لوله هوای فشرده کمپرسور پاشش پودر | تجهیز خط به درایر جذبی تبریدی، تلههای روغن کربن فعال و تعویض ماهانه میکروفیلترها |
| پوست پرتقالی شدید و ناصافی سطح (Orange Peel) | ضخامت بیش از حد پاشش، نزدیکی بیش از حد تفنگ گان به قطعه یا گرم شدن کند کوره | کنترل ولتاژ گان در محدوده ۶۰ kV، تنظیم فاصله پاشش روی ۲۵ سانتیمتر و افزایش شیب حرارتی کوره |
| کچلی و عدم پوشش زوایا و کنجها (Faraday Cage Effect) | تجمع خطوط میدان الکترواستاتیک در لبههای بیرونی قطعات جعبهای و کانالها | کاهش ولتاژ گان به ۳۰ تا ۴۰ کیلوولت، افزایش شدت جریان پودر و استفاده از نازلهای زاویهدار |
| پوستهشدن و افت چسبندگی در تست خمش (Poor Adhesion) | پخت ناقص در کوره (دمای پایین یا زمان ناکافی) یا باقی ماندن چربی و اکسید در زیر لایه | پایش مداوم دمای قطعه با دیتالاگر حرارتی پرتابل و ارتقای غلظت وان چربیگیری گرم |
| دورنگی و زردی در رنگهای سفید و روشن | حرارت دیدن بیش از حد (Overbaking) در کوره یا تماس مستقیم شعله و گازهای احتراق با قطعه | استفاده از کورههای با مبدل حرارتی غیرمستقیم (Indirect Heat Exchanger) و تنظیم تایمر دقیق پخت |
استانداردهای بینالمللی کنترل کیفیت پوششهای کورهای
کلیه قطعات صنعتی خروجی از خط رنگین پوشش شیراز تحت آزمونهای سختگیرانه مطابق با مراجع ASTM و ISO ارزیابی میگردند:
- تست چسبندگی متقاطع (Cross-Hatch Adhesion ASTM D3359): ایجاد شبکه شیارهای متقاطع یک میلیمتری و اعمال چسب نواری مخصوص؛ قبولی قطعه مشروط به کسب گرید 5B (عدم جدا شدن حتی یک ذره رنگ) است.
- تست ضربه مکانیکی (Impact Resistance ASTM D2794): سقوط وزنه استاندارد فولادی با انرژی ۱۶۰ اینچ-پوند بر روی پشت قطعه رنگشده بدون ایجاد کوچکترین ترک یا پوستهشدگی.
- تست انعطافپذیری و خمش استوانهای (Mandrel Bend ASTM D522): خمش ورق به زاویه ۱۸۰ درجه حول استوانه ۳ میلیمتری بدون ایجاد شیار میکروسکوپی.
- آزمون مه نمکی سالت اسپری (Salt Spray Test ASTM B117): قرارگیری نمونهها در محفظه مه نمک ۵ درصد؛ پوششهای پلیاستر روی فولاد فسفاته حداقل ۵۰۰ تا ۱۰۰۰ ساعت پایداری بدون خوردگی زیرپوستی ثبت مینمایند.
پرسشهای متداول مشتریان درباره خدمات رنگ کوره ای در شیراز
۱. تفاوت رنگ کوره ای پودری با رنگ استاتیک چیست؟
این دو عبارت در واقع یک فرآیند واحد هستند. اصطلاح «الکترواستاتیک» اشاره به مکانیزم باردار کردن ذرات پودر با الکتریسیته ساکن دارد و «رنگ کورهای» به فرآیند ذوب، همجوشی و پخت پلیمر در دمای ۲۰۰ درجه کوره پخت اطلاق میشود.
۲. آیا رنگ کوره ای بر روی قطعات آلومینیومی قابل اجرا است؟
بله؛ آلومینیوم یکی از بهترین فلزات برای رنگ پودری است. با این حال، قبل از رنگآمیزی قطعات در بخش آبکاری آلومینیوم، اجرای پوشش تبدیلی کروماته زرد یا زیرکونیوم (آلوداین) ضروری است تا اکسید طبیعی آلومینیوم برطرف شده و چسبندگی رنگ تضمین گردد.
۳. قیمت خدمات رنگ کوره ای در شیراز چگونه محاسبه میشود؟
قیمتگذاری بر اساس متراژ سطح مفید، وزن قطعه، جنس فلز پایه، وضعیت زنگزدگی و نیاز به رنگبرداری یا سندبلاست، نوع رزین (پلیاستر فضای باز یا هیبرید داخلی) و فام رنگ (ساده، چکشی، چرمی یا متالیک) تعیین میگردد. جهت استعلام قیمت دقیق با کارشناسان ما تماس حاصل فرمایید.
۴. حداکثر ابعاد قطعات قابل پذیرش در کوره رنگین پوشش شیراز چقدر است؟
کوره صنعتی کالسکه ای مجموعه ما امکان پذیرش سازههای طولی تا ۶ متر و ارتفاع ۲.۲ متر را داراست و رنگآمیزی انواع دربهای فرفورژه، پروفیلهای طولی و شاسی خودروهای سنگین را مقدور میسازد.
سفارش اجرای رنگ کوره ای در رنگین پوشش شیراز
مجموعه رنگین پوشش شیراز با بهرهگیری از کورههای مجهز به سیرکولاسیون هوای داغ یکنواخت، اپراتورهای باسابقه و وانهای اتوماتیک آمادهسازی شیمیایی، برترین مرکز اجرای پوششهای مهندسی در استان فارس است. ما علاوه بر خطوط رنگ پودری، مجری توانمند خدمات جامع خدمات آبکاری در شیراز، اجرای انواع لایههای تبدیلی در کارگاه آبکاری فلزات، پیادهسازی متدهای پیشرفته آبکاری آنادایز و آنادایز رنگی، و توسعه خطوط مادر آبکاری در جنوب کشور هستیم.
تضمین کیفیت و ماندگاری پوشش در شیراز: فرآیند رنگ کوره ای در مجموعه رنگین پوشش شیراز، تلفیقی از متالورژی دقیق سطح و پیشرفتهترین تجهیزات پاشش پودر است. رعایت دقیق پنجره حرارتی پخت کوره، استفاده از پودرهای مرغوب استاندارد (پکاشیمی، فام گستر و پوشش فیروزه) و شستشوی صنعتی چندمرحلهای، ثبات رنگ، مقاومت به اشعه خورشید و نفوذناپذیری در برابر رطوبت را برای سالیان متمادی تضمین مینماید.