
ساخت قطعات فلزی
تولید و ساخت مهندسی قطعات فلزی دقیق (Precision Metal Parts Fabrication)
فرآیند ساخت قطعات فلزی (Metal Parts Manufacturing) ستون فقرات توسعه صنایع ماشینسازی، خودروسازی، هوافضا، تجهیزات نفت و گاز و خطوط تولید اتوماسیون است. ساخت یک قطعه فلزی با استانداردهای مدرن متالورژیکی و مکانیکی، فراتر از یک برادهبرداری ساده بوده و زنجیرهای پیوسته از آنالیز تنش، انتخاب متریال، شبیهسازی CAM، ماشینکاری با انطباقات بسته، فرمدهی شیتمتال و اعمال پوششهای نهایی مقاوم به سایش و خوردگی را شامل میشود. حفظ تلرانسهای میلیمتری و میکرونی بر مبنای استاندارد ISO ۲۷۶۸ و دستیابی به صافی سطح مورد نیاز، شرط کلیدی در عملکرد بینقص قطعات مکانیکی تحت بارهای استاتیکی و دینامیکی متناوب به شمار میرود.
در مجتمع صنعتی رنگین پوشش، فرآیند تولید قطعات فلزی بر اساس چرخه کامل مهندسی شامل مراحل زیر پایهریزی شده است:
- امکانسنجی فنی و تحلیل نقشه (DFM): بازبینی نقشههای دوبعدی و مدلهای سهبعدی از حیث قابلیت ساخت اقتصادی، کاهش ضایعات خام، تلرانسگذاری هندسی (GD&T) و پیشبینی رفتار فلز حین ماشینکاری.
- تأمین متریال با سرتیفیکیت معتبر متالورژی: تهیه شمشها، مقاطع فولادی و ورقهای آلیاژی استاندارد با تاییدیه تست کوانتومتری و سختیسنجی آزمایشگاهی.
- اجرای فرآیندهای برادهبرداری و شکلدهی: تلفیق ماشینکاری تراش و فرز CNC با دقت بالا، برش لیزری فایبر ورق، خمکاری کنترل عددی و پرسکاری صنعتی.
- عملیات تکمیلی حرارتی و پوشش سطح: سختکاری سطحی، آبکاری محافظتی، پرداختکاری صنعتی و رنگآمیزی پودری در همان مجتمع تولیدی بدون ریسک آسیب فیزیکی جابهجایی.
سفارش ساخت قطعات فلزی دقیق در کارگاه رنگین پوشش شیراز
گروه صنعتی رنگین پوشش شیراز با تلفیق ماشینآلات تراشکاری و فرزکاری CNC، برش لیزری فایبر، خمکاری مدرن و خطوط تخصصی پوششدهی سطح، سفارشات قطعهسازی صنعتی را از مرحله نمونهسازی تا تیراژ انبوه با بالاترین کیفیت و تلرانس تضمینشده ارائه میدهد.
جهت بررسی ساختار خدمات کلی ساخت و مقایسه امکانات، میتوانید به بخش جامع قطعه سازی و دستهبندی اصلی دستهبندی قطعه سازی مراجعه فرمایید.


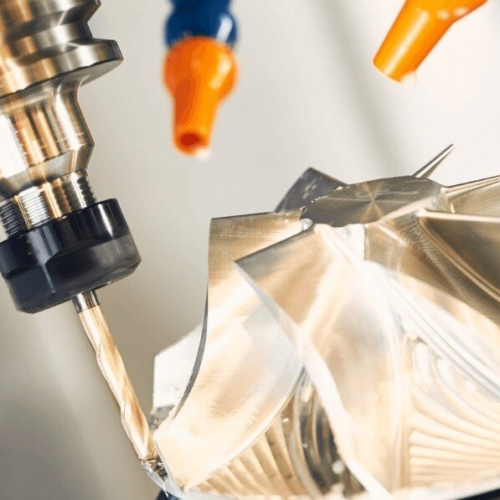


انتخاب آلیاژ متالورژیکی و استراتژیهای ماشینکاری CNC فوق دقیق
موفقیت در عملکرد نهایی قطعات فلزی، وابسته به درک عمیق از متالورژی فیزیکی و خواص مکانیکی فلزات در کنار استراتژیهای مدرن برادهبرداری است. هر فلز دارای سختی، هدایت حرارتی، چقرمگی و نرخ برادهبرداری (Machinability Index) منحصربهفردی است که تعیینکننده جنس ابزار برشی (تنگستن کارباید، سرمت یا سرامیک)، هندسه لبه برش و سرعت اسپیندل ماشین CNC خواهد بود:
- فولادهای کربنی و آلیاژی مهندسی: استفاده از فولاد Ck45 برای شفتها و پینهای صنعتی با قابلیت عملیات حرارتی، فولاد MO40 (AISI ۴۱۴۰) با چقرمگی ضربهای عالی برای قطعات تحت بارهای سنگین پیچشی، فولاد VCN150 (AISI ۴۳۴۰) برای سازههای هوافضا و شاتونها، و فولادهای ابزاری سردکار SPK (AISI D2) با مقاومت به سایش خارقالعاده جهت ساخت سنبه و ماتریسها.
- فولادهای زنگنزن آستنیتی و مارتنزیتی: استنلس استیلهای گرید ۳۰۴ و 316L با مقاومت در برابر محیطهای خورنده، اسیدی و صنایع غذایی/دارویی، و گرید ۴۲۰ با قابلیت سختکاری برای شفتهای ضدآب و تیغهها. اطلاعات تفصیلی در صفحه ساخت قطعات استیل در دسترس است.
- آلیاژهای آلومینیوم سبک و هوافضایی: آلیاژهای خانواده ۶۰۶۱-T6 با فرمپذیری و قابلیت جوشکاری مطلوب، و گرید ۷۰۷۵-T6 با نسبت استحکام به وزن همردیف فولادهای ساختمانی برای صنایع دفاعی و هوافضا.
- مس، برنج و برنزهای فسفردار: برنج خوشتراش MS58 برای قطعات خودرویی و شیرآلات دقیق، و فسفر برنز برای بوشهای یاتاقانی بدون نیاز به روانکاری مداوم.
در بخش ماشینکاری تراش و فرز چندمحوره CNC، تکنیکهای برادهبرداری پرسرعت (High-Speed Machining) و استراتژیهای تروکوئیدال (Trochoidal Milling) مورد بهرهبرداری قرار میگیرند. این راهکارها با ثابت نگه داشتن بار براده بر روی هر دندانه ابزار، حرارت موضعی برادهبرداری را به حداقل رسانده و از تغییر فرم ساختاری، اعوجاج تنشهای پسماند و لرزش (Chatter) ممانعت به عمل میآورند تا تلرانسهای ابعادی در محدوده ±۰.۰۰۵ میلیمتر تثبیت شوند. جهت آشنایی با تولید تجهیزات کارخانهای، از صفحه ساخت قطعات صنعتی بازدید فرمایید.
فرآوری شیتمتال، برش لیزری فایبر و خمکاری دقیق CNC ورقهای فلزی
بخش عظیمی از قطعات فلزی صنعتی، بدنهها، قابهای الکترونیکی و رکها در دسته قطعات ورقی (Sheet Metal Fabrication) طبقهبندی میشوند. فرآوری شیتمتال نیازمند تلفیق دقیق فناوریهای نوری برش لیزری با محاسبات دقیق مکانیک تغییر شکل پلاستیک در پرس بریکهای CNC است:
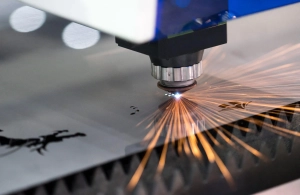
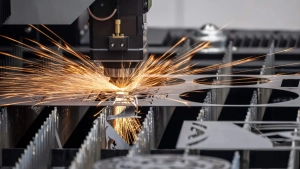
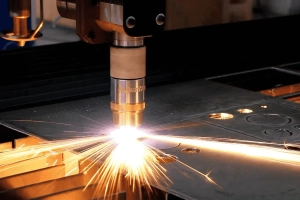
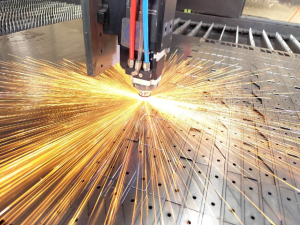
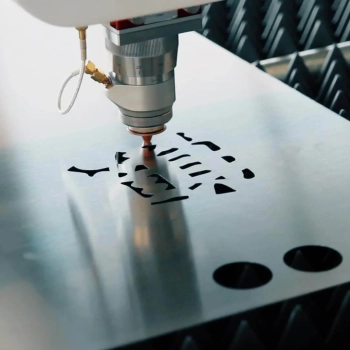
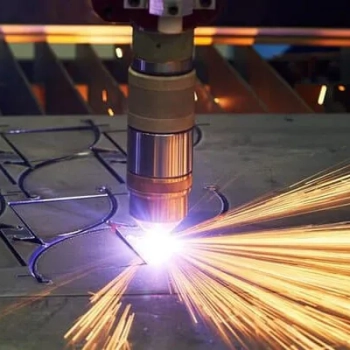
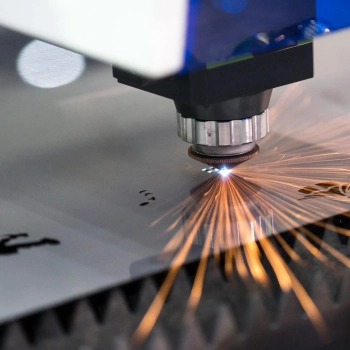
- برش لیزری فایبر فوق پیشرفته (Fiber Laser Cutting): استفاده از سورسهای فایبر با چگالی انرژی متمرکز، امکان برش انواع ورقهای آهن تا ضخامت ۲۰ میلیمتر، استنلس استیل تا ۱۲ میلیمتر و آلیاژهای بازتابنده نظیر آلومینیوم و برنج را بدون تابیدگی حرارتی فراهم میسازد. بهرهگیری از گاز کمکی نیتروژن خلوص بالا (High-Purity N2) اکسیداسیون لبه برش را بهطور کامل منتفی ساخته و سطحی آماده برای جوشکاری یا رنگآمیزی پودری بر جای میگذارد. راهکارهای منطقهای در بخش برش لیزر فلزات در شیراز و توانمندیهای سبک در خدمات برش آلومینیوم قابل مشاهده است.
- خمکاری چندمحوره CNC و کنترل بازگشت فنری (Springback): فرمدهی ورقهای فلزی با دستگاههای پرس بریک هیدرولیکی مجهز به سنسورهای زاویهسنج لیزری و سیستم فیلر خودکار بدنه انجام میپذیرد. محاسبه دقیق فاکتور بیوتار (K-Factor) و کسورات خم (Bend Deduction) برای هر ضخامت و شعاع سنبه، تطابق بینقص خطوط تا و سوراخهای انطباقی را در مونتاژ تضمین مینماید.
- برش و شیارزنی لولهها و پروفیلهای صنعتی: جهت قطعات متقاطع و فریمهای لولهای، فناوریهای مدرن در صفحه تخصصی برش لوله استیل و شبکه کشوری برش لیزر ایران مستقر گشته است.
- حکاکی لیزری و کدگذاری قطعات: ردیابی تیراژ، شماره سریال فنی و بارکدهای QR قطعات از طریق ایستگاههای حکاکی و برش لیزر شیراز با ماندگاری دائمی ثبت میگردد.
کیفیت شیتمتال تولیدشده در استان فارس از طریق زیرساخت متمرکز در مرکز برش لیزر شیراز به گونهای مدیریت میشود که هرگونه اعوجاج حرارتی یا عدم تقارن در خمهای چندمرحلهای پیش از ارسال به خط مونتاژ کاملاً اصلاح شود.
پرسکاری صنعتی، قالبسازی سنبهماتریس، کشش عمیق و اتصالات سازهای
برای تولید قطعات فلزی در تیراژهای سریکاری، روشهای پرسکاری مکانیکی و هیدرولیکی بهترین بازده اقتصادی و تکرارپذیری ابعادی را تضمین میکنند. فرآیندهای سنبهماتریس و کشش عمیق نیازمند کنترل پارامترهای تریبولوژی، روانکاری قالب و تحلیل نمودار حد شکلدهی (FLD) هستند:
- قالبهای پروگرسیو و سنبهماتریس ترکیبی: اجرای چندین مرحله برش، سوراخکاری، خم و فرمدهی متوالی در یک ضرب پرس، هزینههای نیروی انسانی را کاسته و قطعات بسیار پیچیده را در کسری از ثانیه تولید مینماید. برای پروژههای خاص، جزئیات در صفحه ساخت قطعات فلزی سفارشی تشریح شده است.
- کشش عمیق هیدرولیکی (Deep Drawing): فرمدهی قطعات فنجانی، مخازن جدار نازک، پوسته موتورها و کپسولهای صنعتی از ورقهای کششی DC04 با استفاده از روبندههای هیدرولیکی (Blank Holder) با فشار تنظیمی جهت جلوگیری از چروکیدگی لبهها و پارگی دیواره.
- تولید قطعات مینیاتوری و دقیق: قطعات بسیار ریز تجهیزات الکترونیکی، واشرهای دقیق و بستهای مکانیکی با دستگاههای تخصصی در بخش ساخت قطعات فلزی کوچک به تولید میرسند.
- جوشکاری صنعتی پیشرفته و مونتاژ: اتصال اجزای فلزی با فرآیندهای جوشکاری آرگون (TIG) برای قطعات آلومینیوم و استیل با نفوذ تمیز و بدون جرقه، جوشکاری محافظ گاز CO2 (MIG/MAG) برای سازههای اسکلتی و شاسیها، و نقطهجوش چندپالس (Spot Welding) برای محفظهها که نمونههای شاخص آن در صفحه ساخت جعبه قطعات الکترونیکی پیادهسازی شده است.
عملیات تنشزدایی پس از جوشکاری (PWHT) در کورههای القایی و اتمسفر کنترلشده صورت میگیرد تا توزیع یکنواخت تنش در نواحی تحت اثر حرارت جوش (HAZ) بازیابی شده و مانع از ترکیدگی در حین بهرهبرداری شود.

مدلسازی مهندسی CAD/CAM و جدول مقایسه جامع فناوریهای ساخت قطعات فلزی
کلیه مراحل مهندسی معکوس و قطعهسازی در رنگین پوشش شیراز با بهرهگیری از نرمافزارهای پیشرفته CAD نظیر سالیدورکس (SolidWorks) و کتیا (CATIA) آغاز میگردد. در فاز طراحی برای ساخت (DFM)، پارامترهایی چون زوایای شیب خروج از قالب، ضخامتهای دیواره، دسترسی ابزارهای فرز و تلرانسهای مجاز مورد اعتبارسنجی قرار میگیرند. در گام بعدی، نرمافزارهای CAM نظیر پاورمیل (PowerMill) و مسترکم (Mastercam) بهینهترین مسیرهای برادهبرداری را با حداقل زمان هدررفت اسپیندل و کنترل دقیق سایش ابزار شبیهسازی میکنند. تجارب این حوزه برای صنایع نفت و انرژی در بخش طراحی و ساخت قطعات و ماشین آلات صنایع پتروشیمی گردآوری گردیده است.
| روش ساخت و فرآیند تولید | دامنه تلرانس ابعادی (ISO) | زبری سطح حاصله (Ra میکرومتر) | متریالهای سازگار | تیراژ بهینه اقتصادی | کاربردهای اصلی صنعتی |
|---|---|---|---|---|---|
| تراشکاری و فرزکاری ۳ و ۴ محوره CNC | ±۰.۰۰۵ تا ±۰.۰۲ mm | Ra ۰.۴ الی ۱.۶ | فولادهای آلیاژی، استیل، آلومینیوم، برنج | ۱ الی ۵,۰۰۰ قطعه | شفتها، قالبها، بدنه شیرآلات هیدرولیک و قطعات موتور |
| برش لیزری فایبر ورقهای فلزی | ±۰.۰۵ تا ±۰.۱ mm | Ra ۱.۶ الی ۳.۲ | ورق آهن، روغنی، استنلس استیل، آلومینیوم | تکسازی تا تیراژ انبوه | صفحات شاسی، قطعات فلنجی، براکتها و کاورهای صنعتی |
| خمکاری CNC با پرس بریک | ±۰.۲ تا ±۰.۵ mm | سطح ورق دستنخورده | ورقهای روغنی، گالوانیزه، استیل و آلومینیوم | ۵۰ الی ۲۰,۰۰۰ قطعه | محفظه بردهای الکترونیکی، جعبههای کنترل و پنلها |
| پرسکاری و قالبهای پروگرسیو سنبهماتریس | ±۰.۰۲ تا ±۰.۰۵ mm | Ra ۰.۸ الی ۱.۶ | نوار و کلافهای برنجی، فنری، مسی و فولادی | بالای ۱۰,۰۰۰ قطعه | ترمینالهای برقی، کنتاکتها، خارها و اتصالات تیراژی |
| کشش عمیق هیدرولیکی (Deep Drawing) | ±۰.۰۵ تا ±۰.۱ mm | Ra ۰.۴ الی ۱.۲ | ورق کششی DC04، استیل ۳۰۴L، مس و آلومینیوم | بالای ۵,۰۰۰ قطعه | سینکها، پوستههای استوانهای موتور، مخازن فیلتر |
| ریختهگری دقیق و دایکاست تحت فشار | ±۰.۰۸ تا ±۰.۲ mm | Ra ۱.۶ الی ۳.۲ | آلیاژهای آلومینیوم ریختگی، زاماک، چدن داکتیل | ۱,۰۰۰ الی ۱۰۰,۰۰۰ قطعه | پوستههای گیربکس، قطعات هندسی پیچیده و فیتینگها |
کنترل کیفیت ابعادی (QC)، عملیات تکمیلی سطح و ماتریس عیبیابی قطعهسازی
تمایز راهبردی گروه صنعتی رنگین پوشش شیراز، تجمیع فرآیندهای ساخت مکانیکی با پیشرفتهترین خطوط مهندسی سطح در زیر یک سقف کارگاهی است. در قطعهسازی سنتی، قطعات پس از ماشینکاری نیازمند ارسال به کارگاههای پراکنده آبکاری و رنگ هستند که ریسک صدمات فیزیکی، ضربدیدگی لبهها، اکسیداسیون سطحی و رد شدن در بازرسیهای کیفی را به شدت افزایش میدهد. در کارخانه ما، قطعات بلافاصله پس از شستشوی اولتراسونیک و کنترل ابعادی با دستگاه اندازهگیری مختصاتی (CMM)، گیجهای برو-نرو (Go/No-Go) و زبریسنجهای پرتابل، تحت فرآیندهای تکمیلی زیر قرار میگیرند:
- پوششهای محافظتی و ضدخوردگی آبکاری: اجرای آبکاری گالوانیزه اسیدی و قلیایی، پوششهای فوق سخت و ضدسایش کروم سخت، نیکل الکترولس (ENP) با فسفر متوسط و بالا جهت ایجاد لایه یکنواخت در حفرات داخلی، و پوششهای آندایزینگ و آلوداین برای آلیاژهای آلومینیوم در کارگاه آبکاری فلزات و مرکز جامع خدمات آبکاری.
- پوششهای پودری الکترواستاتیک کورهای: اعمال رنگهای پلیاستر و اپوکسی پودری با ضخامت کنترلشده و پخت در کوره کانوایری با مقاومت فوقالعاده در برابر تست سالت اسپری (مه نمکی) در خط تخصصی رنگ الکترواستاتیک.
- پرداختکاری مکانیکی، پولیشینگ و پلیسهگیری: حذف پلیسههای برادهبرداری (Deburring)، پرداخت ارتعاشی در وتبلاست و دستیابی به شفافیت آینهای در بخشهای پرداختکاری و پرداختکاری فلزات.
| نوع عیب ساختاری | تظاهر فیزیکی در قطعه فلزی | علل ریشهای فرآیندی و ابعادی | ریسکهای مونتاژ و کارکرد | پروتکل پیشگیری و اقدام اصلاحی |
|---|---|---|---|---|
| انحراف ابعادی خارج از تلرانس | تغییر قطر، لنگی یا عدم انطباق طولی | سایش اینسرت برشی، انبساط حرارتی قطعه، خمش ابزار باریک | عدم جا افتادن در نشیمنگاه، قفل شدن یاتاقانها | پایش سنسوری سایش ابزار، استفاده از کولانت فشار بالا، جبران حرارتی نرمافزاری CNC |
| اعوجاج و تابیدگی ناشی از تنش | از دست رفتن تختی و توازی سطوح پس از باز کردن گیره | آزادسازی تنشهای پسماند نورد یا جوشکاری حین باربرداری عمیق | نشت در اتصالات فلنجی، ارتعاشات مخرب سیستم | عملیات حرارتی آنیل تنشزدایی پیش از فینیشینگ، کاهش بار پیشروی و کلمپ متوازن |
| بازگشت فنری (Springback) در خمکاری | بزرگتر شدن زاویه خم نهایی نسبت به نقشه | بازیابی الاستیک طبیعی فلز، ناهمگنی ضخامت و استحکام کششی ورق | شکاف در خطوط اتصال، ناهماهنگی در جاگیری پیچها | اعمال زاویه معکوس (Overbending)، محاسبه مجدد K-factor و تست تجربی نمونه اولیه |
| تشکیل پلیسه تیز (Burr Formation) | لبههای دندانهدار و برنده در خروجی پانچ و براده | کندی سنبه، لقی غیراستاندارد سنبهماتریس (کمتر یا بیشتر از ۸٪ ضخامت) | پارگی سیمهای عبوری، بریدگی دست اپراتور، افت چسبندگی رنگ | سنگزنی منظم ماتریس، ایستگاه پلیسهگیری لرزان و ماشین پخزن خودکار |
| پیتینگ و زبری نامطلوب سطحی | خطوط زبر چاتر و خط و خش متقاطع روی سطح | لرزش اسپیندل، نرخ پیشروی نامتناسب، باردهی بیش از حد ریدس ابزار | سایش زودهنگام در کاسهنمدها، کاهش مقاومت به خستگی | استفاده از فرزهای ایندکسپذیر بالنوز، ابزارهای وایپر (Wiper)، صیقل نهایی پولیش |
پرسشهای متداول صنعتگران در خصوص فرآیند ساخت قطعات فلزی
۱. حداقل تیراژ برای سفارش ساخت قطعات فلزی در رنگین پوشش چه میزان است؟
مجموعه ما با تفکیک خطوط ساخت به کارگاه نمونهسازی CNC و خطوط سریکاری اتوماتیک، سفارشات را از ۱ عدد نمونه اولیه تا تیراژهای میلیونی با تضمین کیفیت بدون تغییر پذیرا میباشد.
۲. جهت استعلام قیمت و تحلیل DFM چه مدارکی لازم است؟
ارسال فایلهای سهبعدی با فرمتهای رایج مهندسی شامل STEP، IGES یا SLDPRT به همراه نقشه دوبعدی اجرایی PDF حاوی تلرانسهای حساس ابعادی و انطباقات الزامی است.
۳. آیا عملیات حرارتی و پوششدهی سطح در تعهد مجموعه قرار دارد؟
بله؛ کلیه فرآیندهای عملیات حرارتی القایی و حجمی، آبکاری گالوانیزه، کروم سخت، نیکل الکترولس ENP، آنادایزینگ و رنگ پودری الکترواستاتیک در داخل مجتمع به صورت یکپارچه انجام میپذیرد.
۴. تلرانسهای قابل دستیابی در ماشینکاری CNC چه محدودهای است؟
در فرآیندهای فرزکاری و تراشکاری دقیق، تلرانسهای خطی تا ±۰.۰۰۵ میلیمتر و زبری سطح تا Ra ۰.۴ میکرومتر کاملاً قابل تضمین و اندازهگیری با CMM است.
ثبت سفارش و استعلام هزینه ساخت قطعات فلزی صنعتی
جهت ارسال فایلهای نقشهکشی، مدلهای سهبعدی و دریافت پیشفاکتور رسمی ساخت قطعات فلزی، با مهندسان فروش و پشتیبانی فنی کارخانه تماس حاصل فرمایید.
جهت بررسی پروژههای اجرایی در شیراز و جنوب کشور، میتوانید از خدمات جامع قطعه سازی در شیراز بازدید نمایید.